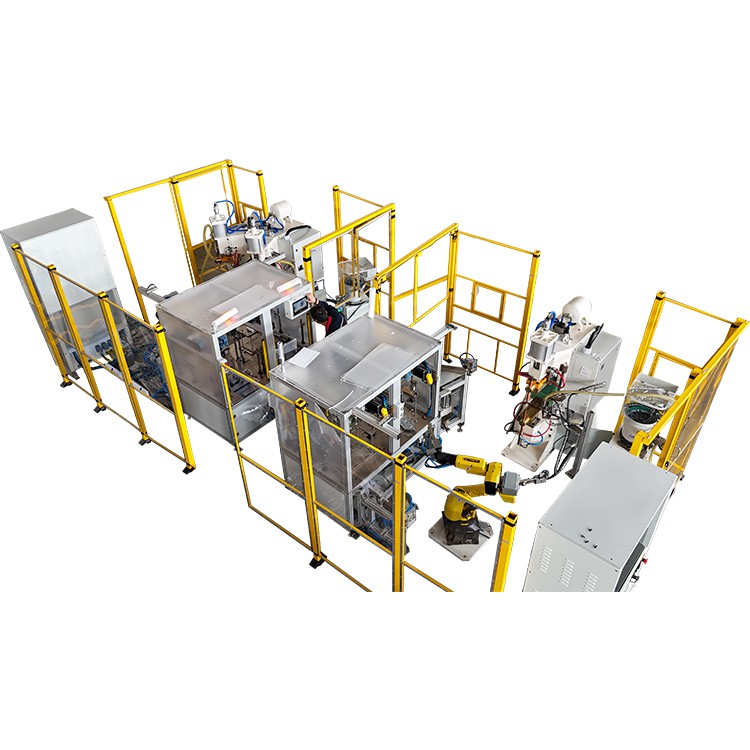
Prisintazzioni
Ntâ produzzioni, l'efficienza dâ saldatura havi n’impattu direttu supra li costi di produzzioni e li cicli di cunsignazzioni dû pruduttu. Cu li prugressi tecnulòggici,màchini di saldatura a puntu a media friquenzastannu a picca a picca sustitujennu li tradizziunali màchini di saldatura a friquenza di putenza, addivintannu l'attrizzatura prifiruta pi na saldatura efficienti. Allura, picchì li màchini di saldatura a puntu a friquenza media ponnu ottèniri migghiuramenti nnâ vilucità di saldatura? Li vantaggi tècnici arrè a chistu si miritanu n'analisi prufunna.
I. Currenti a àuta-friquenza: l'"Acciliraturi" di l'efficienza dâ saldatura
- Li tradizziunali màchini di saldatura a friquenza di putenza s’affidanu a na currenti altirnata a vascia friquenza di 50Hz, mentri li màchini di saldatura a puntu a friquenza media ùsanu la tecnuluggìa di nvirturi a friquenza media di 1{3}}4kHz pi rittificari direttamenti la currenti di friquenza di putenza nta currenti diretta, poi prudùciri currenti a friquenza auta attraversu lu nvirturi. Chista ‘nnovazzioni tecnulòggica porta tri vantaggi principali:
- Uscita di enirgìa cuncintrata: doppu ca na currenti a friquenza auta passa pû trasfurmaturi, pruduci na currenti diretta cchiù stàbbili (MFDC) senza nuḍḍu finòminu di ncruciamentu di currenti zeru, arrivannu a tassi d’utilizzu di enirgìa supra lu 90%, ca è dû 30%-50% cchiù autu di l’apparicchiaturi tradizziunali.
- Riscaldamentu rapidu: l’effettu dâ peḍḍi dâ currenti a àuta friquenza cuncintra lu caluri nnâ supirfici dû pezzu, aumintannu la vilucità di caudiamentu di 2-3 voti. Pir esempiu, quannu si saldanu fogghi d’acciaiu zincati di 0,8 mm, li màchini di saldatura a puntu a friquenza media ponnu cumplitari la fusiuni ‘n 0,2 sicunna, mentri l’attrizzatura tradizziunali abbisogna di cchiù assai di 0,5 sicunna.
- Risposta assai viloci: lu sistema di cuntrollu a ciclu chiusu - di nvirtura a friquenza media po ajustari li paràmitri di currenti a liveḍḍu millisicunnu pi adattàrisi a riquisiti di saldatura cumplessi. Pir esempiu, nnâ saldatura dî linguetti dî novi veiculi a enirgìa, li màchini di saldatura a puntu a friquenza media ponnu uttèniri un cuntrollu pricisu a multi-impulsi, cumpletannu 60-120 punti di saldatura ô minutu.
II. Cuntrollu pricisu: la "Duppia Garanzia" dâ Qualità e di l'Efficienza dâ Saldatura
- Li màchini di saldatura a puntu a friquenza media arrivanu a na pricisiuni ca l'attrizzatura tradizziunali nun ponnu abbinari grazzi a sistemi di cuntrollu ntiliggenti:
- Aggiustamentu sincrònicu di currenti e prissioni: l'apparicchiatura po cuntrullari la currenti di saldatura (accuratizza ±1,2%) e la prissioni di l'elittrodu (fluttuazzioni Cchiù picca o avali a ±2%) 'n tempu riali-, assicurannu ca la diviazzioni dû diamitru dû nugget di ogni puntu di saldatura è<0.1mm. For example, when welding 0.6mm stainless steel sheets in the home appliance industry, medium frequency spot welding machines can control the virtual welding rate below 0.2%.
- Tecnuluggìa di cumpensazzioni dinàmica: pi matiriali diffìcili di saldari comu fogghi zincati e lighi di alluminnu, l’arguritmu ncorpuratu di màchini di saldatura a puntu a friquenza media po cumpensari autumaticamenti li canciamenti di risistenza, arridducennu li difetti di purusità. Li dati riali di na fabbrica di parti automobbilìstichi mustranu ca lu tassu di purusità di saldatura arridduciu dû 5% cu l’attrizzatura tradizziunali ô 0,8%.
- Programmi di saldatura a cchiù fasi: Suporta prugrammazzioni a cchiù fasi comu lu pririscaldamentu, la saldatura principali e la timpiratura, adatti pi placchi a cchiù strati e saldatura di mitaḍḍi diversi. Pir esempiu, nnâ pruduzzioni di staffa sulari, li màchini di saldatura a puntu a friquenza media aumintaru la vilucità di saldatura di l’acciaiu ô carboniu Q235 dû 40% cu prugrammi a tri fasi.
III. Disignu pi risparmiari enirgìa-: lu "Driver nvisìbbili" dû migghioramentu di l'efficienza
- Li carattirìstichi di risparmiu d'enirgìa- dî màchini di saldatura a puntu a friquenza media arridùcinu ultiriurmenti lu tempu di pruduzzioni nun-:
- Funzionamentu a vasciu cunzumu di enirgìa: usannu la tecnuluggìa di input bilanciatu a tri fasi e archiviazzioni di enirgìa, l'adattabbilità â fluttuazzioni dâ riti è migghiurata di 5 voti, eliminannu lu bisognu di dispusitivi di cumpensazzioni aggiuntivi. Li misurazzioni riali mustranu ca quannu si salda lu stissu pezzu, lu cunzumu d’enirgìa dî màchini di saldatura a puntu a friquenza media è sulu lu 60% di l’attrizzatura tradizziunali.
- Sistema di rinfriscamentu rapidu: li moduli di rinfriscamentu acqueu efficienti ntigrati mantèninu l'aumentu cuntinuu dâ timpiratura di l'attrizzatura cchiù picca o avali a 18 gradi, evitannu pèrditi di efficienza causati di arresti di surriscaldamentu. Nu casu di studiu di na fabbrica di hardware mustrò ca l'utilizzu di l'attrizzatura aumintau dô 75% cu l'attrizzatura tradizziunali ô 92%.
- Struttura mudulari: lu disignu cumpattu sarba spazziu pi l'installazzioni e quannu è accuppiatu cu linii di pruduzzioni automatizzati, lu tempu di cummutazzioni di l'attrizzatura è arridduttu dû 30%. Pir esempiu, nnî scinari di saldatura di pricisiuni nnâ nnustria di l’elittronica, la funzioni di canciamentu lestu dû mudellu dî màchini di saldatura a puntu a friquenza media arridduciu lu tempu di priparazzioni dâ pruduzzioni di 15 minuti ogni canciamentu.
IV. Adattabbilità dû matiriali: allargari li cunfini dâ saldatura a àuta-vilucità
- Li màchini di saldatura a puntu a friquenza media supiranu li limitazzioni matiriali di l'attrizzatura tradizziunali:
- Cumpatibbilità cu matiriali diffìcili: po saldari stàbbilimenti liga di alluminnu, fogghi zincati, acciaiu 'nossidabbili e autri matiriali, cu na cupirtura di spissuri di 0,5 mm-6 mm. Pir esempiu, nnâ saldatura dû corpu dî veiculi a nova enirgìa, la vilucità di saldatura dî màchini di saldatura a puntu a friquenza media pi na liga di alluminnu di 1,5 mm arriva ô doppiu di chiḍḍa di l’attrizzatura tradizziunali.
- Applicazzioni multi-Scinari: dâ pruduzzioni di màchini ê dispusitivi mèdici, li màchini di saldatura a puntu a friquenza media s’adattanu a prucessi diversi cu l’aggiustamenti dî paràmitri. Na cumpagnia di dispusitivi mèdici usau st’attrizzatura pi saldari na liga di titaniu di 0,5 mm, aumintannu la pruduzzioni di l’85% ô 99,5%.
Conclusioni: l'innovazzioni tecnulòggica spinci a rivoluzzioni dâ efficienza
La capacità di saldatura a àuta-vilucità dimàchini di saldatura a puntu a media friquenzadirìva di quattru vantaggi tècnici principali: currenti a àuta friquenza, cuntrollu pricisu, pruggettazzioni ca risparmia enirgìa e adattabbilità dû matiriali. Ô cunfrontu di l’attrizzatura tradizziunali, nun sulu po migghiurari l’efficienza dâ saldatura di cchiù dû 50%, ma macari arriddùciri assai lu cunzumu di enirgìa e li costi di manutinzioni. Pi l’azzienni ca sèguinu na produzzioni ‘ntelliggenti, scègghiri màchini di saldatura a puntu a friquenza media nun è sulu n’agghiornamentu di l’attrizzatura, ma macari nu duppiu saltu nnâ efficienza di produzzioni e nnâ cumpititività dû mircatu.