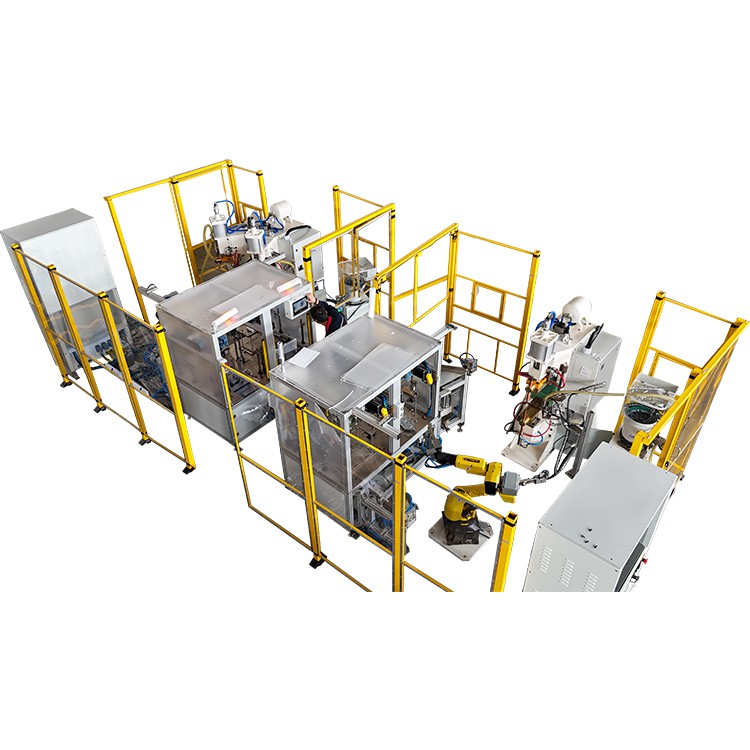
Lu rolu crìticu e li sfidi dî dadi di saldatura a prujizzioni nnâ pruduzzioni
Li dadi di saldatura a prujizzioni su’ assai usati comu mètudu di fissaggiu efficienti e affidàbbili nnî màchini, nnî elettrodomestici, nnî strutturi d’acciaiu e nnî vari nnustri di prucissamentu di mitaḍḍi. Stu prucessu usa lu caluri di risistenza pi funniri li prujizzioni ncapu lu datu cû matiriali di basi, furmannu un pezzu di saldatura a granni risistenza.
Com’è-è, nunustanti lu principiu apparentimenti sìmplici, assai pruduttura affròntanu sfidi di qualità gravi ntâ pruduzzioni di massa, ntra li quali na vascia risistenza â saldatura, lu staccamentu dî dadi, valura di turcenti nstàbbili e na scarsa cunsistenza dû pruduttu.


Chisti guasti nun su’ accidintali ma vennu di na cumminazziuni di fatturi ncignirìstici cumplessi. Stu artìculu duna n’anàlisi prufunna dî sei càvusi funnamintali dû guastu dû datu di saldatura di prujizzioni, basata ncapu a principi di saldatura a risistenza e dati dû sitturi. Offri macari nu nzemi sistematicu di cuntrollu dâ qualità e cunsigghi pi l’ottimizzazziuni dî prucessi pi aiutari li ncigneri e li tècnici a arrisòlviri li prubblemi di produzziuni.
Sei càvusi ncignirìstichi funnamintali dû fallimentu dâ saldatura di prujizzioni
L’affidabbilità di nu datu di saldatura a prujizzioni dipenni dû pricisu bilanciu di caluri, prissioni e tempu duranti lu prucessu di saldatura. Lu squilibbriu ntà qualchidunu di sti fatturi pò purtari a na formazziuni insufficienti di nugget o difetti, causannu â fini nu fallimentu articulari.
1. Paràmitri di saldatura sbagghiati: pèrdita di cuntrollu supra la furmazzioni di nugget e l'equilìbbriu di caluri
La grannizza e la murfuluggìa dû pezzu di saldatura su’ li fattura funnamintali ca ditirminanu la risistenza miccànica finali. Li paràmitri di saldatura sbagghiati su’ la causa principali dû fallimentu dâ saldatura di prujizzioni, cu effetti viduti principalmenti nta du’ ari:
- Furmazzioni di Nugget nsufficienti o nstàbbili: Si la currenti o lu tempu di saldatura su’ troppu vasci, l’enirgìa tèrmica di nput nun è abbastanti pi sciogghiri completamenti li prujizzioni e furmari un pezzu di grannizza adatta. Chistu risurta sulu nna na fusiuni parziali o nu ligami a statu sulidu-, arridducennu assai la risistenza ô tagghiu e â turcenti. Li studi mustraru na currilazzioni diretta ntra lu diamitru dû pezzu e la risistenza ô tagghiu finali.
- Input di caluri eccessivi e spruzzi: Ô cuntrariu, si la currenti o lu tempu su’ fissati troppu auti, lu tassu di nput di caluri addiventa troppu viloci, facennu espulsari lu mitaḍḍu fusu sutta la prissioni di l’elittrodu, purtannu a forti spruzzi. Li spruzzi nun sulu cuntaminanu l'attrizzatura, ma, cchiù criticamenti, arridduciunu lu vulumi efficaci dû pezzu e lassanu pori e vuòti nnâ ntirfacci dâ saldatura, cumprummittennu assai la capacità di purtata dû caricu dâ saldatura.
Sparti, la forza di l’elittrodu havi nu rolu funnamintali ntô bilanciu di caluri. Na forza nsufficienti porta a na risistenza ô cuntattu nstàbbili e a n’input di caluri irregulari, frinannu la crìscita uniformi dî pezzi. La forza eccessiva, cumunca, po fari ca li prujizzioni cullassanu prima di tempu prima di applicari la currenti, arridducennu la risistenza lucalizzata e la cuncintrazzioni di caluri, ca è puru dannusu pi furmari un pezzu di qualità auta.
2. Usura e difetti di pruggettazzioni di l'elittrodu: variazzioni nnâ dinsità di currenti e nnâ risistenza ô cuntattu
L’elittrodi su’ suggetti a timpiraturi auti, prissioni auti e dinsità di currenti auta duranti la pruduzzioni cuntinua, e li so cunnizzioni su’ dicisivi pâ qualità dâ saldatura.
- L'usura di l'elettrodi e l'effettu "funcu": Mentri la pruduzzioni cuntinua, la punta di l'elittrodu subbisci na difurmazzioni plàstica, canusciuta comunimenti comu "funci". Sta difurmazzioni aumenta l’aria di cuntattu ntra l’elittrodu e lu pezzu, purtannu a na forti calata dâ dinsità di currenti. Sicunnu la Liggi di Joule ($Q=I^2Rt$), na diminuzzioni dâ dinsità currenti arridduci direttamenti lu caluri giniratu pi unità d'aria, facennu arriddùciri a picca a picca la grannizza dû pezzu, purtannu â fini a na risistenza di saldatura nstàbbili o inaccittàbbili.
- Rifriddamentu inadattivu e silizzioni dû matiriali: Lu rinfriscamentu nsufficienti di l’elittrodi porta a timpiraturi di funziunamentu eccessivamenti auti, accilirannu l’usura e la difurmazzioni. Usannu matiriali di l’elittrodu sbagghiati (pi diri, lighi di ramu cu cunnuttività o durizza inadatta) accurza assai la vita di l’elittrodu. Lu mantinimentu cuntinuu di l’elittrodi, lu vestiti rigulari e l’usu di sistemi di rinfriscamentu efficienti su’ funnamintali pi assicurari na distribbuzzioni stàbbili dâ currenti.
3. Disabbinamentu dû matiriali e cunnizzioni di supirfici: l'impattu dî rivestimenti, l'ogghiu e li prupità dâ liga
Li pristazzioni di saldatura a prujizzioni su’ assai sinsìbbili ê prupità elèttrichi e tèrmichi dî matiriali. Li cunnizzioni di supirfici e lu tipu di matiriali dû pezzu su’ li fattura principali ca nfruènzanu la stabbilità dâ risistenza ô cuntattu.
- Sustanzi nquinanti di supirfici: Puru nu stratu suttili di ogghiu, rugghia, ossidi o pruvulazzu po criari un stratu nstàbbili di risistenza auta-nnâ ntirfacci di saldatura. Sti sustanzi nquinanti ponnu vapurizzari duranti la saldatura, criannu pori e facennu fluttuari la risistenza ô cuntattu ntra diversi punti di saldatura, purtannu a fusiuni nsufficienti o spruzzi eccessivi.
- Sfidi dî matiriali rivestiti: Matiriali comu l’acciaiu zincatu (GI), l’acciaiu alluminizzatu o l’acciaiu ‘nossidabbili ànnu prupità elettru{0}}tèrmichi diversi rispettu a l’acciaiu a carboniu chianu. Pi diri, lu vasciu puntu di fusiuni dû rivestimentu di zincu po causari la vapurizzazzioni all'iniziu dû ciclu di saldatura, purtannu putinziarmenti a purusità e spruzzi. Paràmitri di saldatura spiciali, comu l'usu di n'impulsu pri- o l'aggiustamentu dâ rampa attuali, s'ànnu a usari pi prucissari dilicatamenti lu rivestimentu e assicurari na furmazzioni stàbbili di nugget rintra lu matiriali di basi.
- Richiesti spiciali pi l'acciaiu ad àuta-risistenza (HSS): La saldatura HSS abbisogna di na forza di l’elittrodu cchiù auta e di nu cuntrollu cchiù pricisu di l’input di caluri pi evitari l’fraggilità nnâ Zona Nfruenzata dû Caluri (HAZ) o la furmazzioni di firiti ntirfacciali.
4. Alliniamentu e fissaggi sbagghiati: sbagghi giumètrici comu nu difettu fatali pâ qualità dâ saldatura
Nnâ saldatura a prujizzioni, li prujizzioni dî dadi ànnu a èssiri alliniati pricisamenti cû matiriali di basi e suggetti a na forza uniformi. L'accuratizza di l'apparecchiu e dû sistema di pusizzionamentu è funnamintali pi raggiungiri chistu obbiettivu.
- Disallineamentu e càrricu irregulari: Un liggiru sbagghiu ntra lu datu e la placca di basi (pi diri, supirannu ±0,05 mm) po fari ca la forza e la currenti di l’elittrodu si cuncintrànu sulu ncapu a quarchi prujizzioni, purtannu a un càrricu nun uniformi. Chistu nun sulu arridduci lu cullassu dâ prujizzioni, ma po purtari macari a nu pezzu eccèntricu o â furmazzioni di zoni di fusiuni di furma nun rigulari, cumprummittennu assai la risistenza dâ saldatura.
- Riggidità e ripitibbilità di l'apparecchiu: Na riggidità di l’infissu nsufficienti o na scarsa ripitibbilità ponnu fari ca lu pezzu si spusta o si difurma quannu si applica prissioni. Nnâ saldatura multi-nut o multi-prujizzioni, li riquisiti di pricisiuni pi l’apparecchiu su’ ancora cchiù stritti. La spirienza dû sitturi mustra ca lu cuntrollu dâ ripitibbilità di l’apparecchiu nzinu a ±0,02 mm è na garanzia funnamintali pi arrivari a n’auta qualità di saldatura di stabbilità.
5. Nvicchiamentu e ‘ncumpatibbilità di l’attrizzatura: li vecchi sistemi nun ponnu suddisfari li richiesti di matiriali muderni
Li muderni nnustri automobbilìstichi e apparecchi ùsanu sempri cchiù assai HSS e matiriali liggeri, ca fannu richiesti cchiù auti di apparecchiaturi di saldatura.
- Pricisioni dû Sistema di Cuntrollu: Li vecchi màchini di saldatura a puntu a risistenza a currenti altirnata (CA) spissu nun ànnu lu cuntrollu dâ furma d’unna attuali e la vilucità di risposta dî muderni màchini di saldatura a puntu MFDC. Li saldatura MFDC dùnanu na pruduzzioni di currenti cchiù liscia e pricisa, facennuli particularmenti adatti pi matiriali sinsìbbili a l’input di caluri.
- Risposta dû sistema di prissioni: Li sistemi di forza di l’elittrodi vecchi ponnu suffriri di tempi di risposta lenti e granni fluttuazzioni di prissioni, nun arrinèscinu a dari na forza stàbbili duranti lu ciclu di saldatura a liveḍḍu millisicunnu-.
- Efficienza dû sistema di rifriddamentu: Nu sistema di rinfriscamentu ca nun po mantèniri nu flussu d’acqua stàbbili e na timpiratura nfruenza direttamenti li pristazzioni e la vita di l’elittrodu, nfruenzannu accussì la qualità dâ saldatura.
6. Difetti di saldatura ammucciati: firiti nterni, purusità e mancanza di fusioni
Puru si la saldatura pari accittàbbili di fora, ponnu esistiri difetti nterni ca nun si ponnu vìdiri a l’occhiu nuru. Sti difetti su' la causa principali di na scarsa affidabbilità a longu tèrmini e di nu fallimentu 'mprivistu.
- Firiti ntirfacciali e vuòti di ristrizzioni: duranti lu rinfriscamentu dâ saldatura, lu stress tèrmicu o lu ristrizzioni dû matiriali ponnu causari firiti micruscopichi o vuòti di ristrizzioni dintra lu pezzu o nnâ ntirfacci.
- Purosità: la vapurizzazzioni di rivestimenti, cuntaminanti di supirfici o gas 'ntrappulati rintra lu pezzu po purtari a purusità. Li pori arridùcinu assai l'aria di purtata dû caricu efficaci- dû pezzu di saldatura.
- Mancanza di fusioni: chistu è unu dî difetti nterni cchiù cumuni, ca si rifirisci ô pezzu ca nun arrinesci a trasiri completamenti o a fudiri cû matiriali di basi, purtannu a na risistenza articulari assài inadatta.
Raccumannazzioni di cuntrollu e ottimizzazzioni dâ qualità di gradu di ncigniria-
Pi uttèniri cunnissiuna di saldatura di prujizzioni assai affidàbbili abbisogna di uttimizzazzioni sistimàtica nna tri diminziuna: prucessu, attrizzatura e ispezzioni.
1. Ottimizzari li paràmitri di saldatura: l'applicazzioni dâ tecnuluggìa MFDC
MFDCmàchini di saldatura a puntuaddivintaru la tecnuluggìa prifiruta pâ saldatura a prujizzioni di auta qualità grazzi â so pruduzzioni di currenti stàbbili, auta efficienza tèrmica e tempu di saldatura curtu.
|
Stratiggìa di ottimizzazzioni |
Ubbittivu | Punti chiavi di mprimintazzioni | |
| 1 | Rampa attuali | Ridduciri li spruzzi, prucissari dilicatamenti li rivestimenti | Usa nu prufilu di currenti ca aumenta a picca a picca pi evitari n’input di caluri eccessivu ntô stadiu nizziali, supratuttu pê fogghi zincati. |
| 2 | Tempu di strinciri | Assicurari nu cuntattu stàbbili, eliminari li lacuni | Allargari lu tempu di strinciuta pi assicuràrisi ca la forza di l’elittrodu arriva ô valuri stabbilìtu e ca lu divariu dû pezzu di travagghiu veni completamenti eliminatu prima di l’applicazzioni attuali. |
| 3 |
Saldatura multi-a impulsu |
Ottimizzari la distribbuzzioni dû caluri, ridduciri la fraggilità dû HAZ | Usa impulsi di pri-caluri o timpiratu pi cuntrullari pricisamenti la crìscita dû nugget e lu tassu di rifriddamentu, adattu pi HSS. |
| 4 | Forza di l'elittrodu | Assicuràrisi nu collassu uniformi e na cuncintrazzioni di caluri | La forza s’avissi a mèttiri dintra l’intervallu uttimizzatu ca garantisci lu cullassu dâ prujizzioni cumpleta senza spruzzi eccessivi, di sòlitu ditirminati di test. |
2. Mètrica dâ qualità chiavi: Rifirimentu standard dâ risistenza â turcenti
La risistenza finali di nu datu di saldatura di prujizzioni di sòlitu veni misurata cu na prova di turcenti. Ntâ nnustria automobbilìstica, lu valuri dâ turcenti è l’innicaturi funnamintali dâ qualità dâ saldatura. Di sutta ci su’ li valura di rifirimentu mìnimi dâ turcenti di rumpitura pî grannizzi cumuni dî dadi a gradi di risistenza tìpici (basati ncapu a standard comu GB/T 3098.13):
| Diminsioni dâ noci | Gradu di risistenza dû bulloni |
Torsioni mìnima di rumpitura (N·m) |
Applicazzioni tipica |
| M6 | Gradu 8,8 | 14 - 20 | Nterni di l'automobbili, cumpunenti strutturali liggeri- |
| M8 | Gradu 8,8 | 28 - 40 | Telaio automobbilìsticu, cumpunenti strutturali di duviri mediu- |
| M10 | Gradu 8,8 | 56 - 80 | Cumpunenti strutturali pisanti-, cunnissioni crìtichi |
| M12 | Gradu 8,8 | 97 - 135 | Sistemi di suspinsioni, cunnissioni a àuta-risistenza |
3. Manutinzioni privintiva: Gistioni dâ vita di l'elittrodu e pulizia dû pezzu di travagghiu
- Programma di manutinzioni di l'elittrodi: Stabbiliri nu prugramma strittu pû vestimentu e la sostituzzioni di l’elettrodi. Pi diri, doppu la saldatura di punti N, l’elittrodu àvi a èssiri vistutu pi ripristinari la so giumitrìa urigginali. Usa nu sistema di monitoraggiu dâ vita di l’elittrodu pi ditirminari li tempi di sostituzzioni basati ncapu li tinnenzi dâ risistenza dâ saldatura mmeci ca sulu lu cuntu dî punti.
- Priparazzioni dâ supirfici dû pezzu: Accurdàrisi ca tutti li pezzi di travagghiu ca s’hannu a saldari sunnu puliti, senza ogghiu, rugghia o strati di ossidu. Pî matiriali unghiati, è obbligatoriu lu pri-trattamentu cu nu pulizziaturi di qualità nnustriali.
- Assicurazioni dû Sistema di Rifriddamentu: Assicurari nu flussu e na timpiratura stàbbili di l'acqua di rinfriscamentu. Lu rinfriscamentu inadattivu di l’elittrodi è n’assassiniu nvisìbbili ca porta a n’usura lesta di l’elittrodi e a nstabbilità di saldatura.
4. Sistema di pusizzionamentu e apparecchiu: circannu n'accuratizza giumètrica estrema
- Matiriali e riggidità di l'infissi: l'infissi s'avìssiru a fari di matiriali a granni risistenza e a vascia difurmazzioni pi èssiri sicuri ca nun si distorciunu sutta la forza di l'elittrodu.
- Pinni di pusizziunamentu e guida: usa pinni di pusizziunamentu e miccanìsimi di guida a granni pricisiuni pi assicuràrisi ca l’accuratizza di l’allineamentu ntra lu datu e lu matiriali di basi arrimani ntra ±0,02 mm prima e doppu la saldatura.
- Calibrazzioni rigulari: l’apparicchiaturi e li sistemi di pusizzionamentu s’avìssiru a trattari comu apparecchiaturi crìtici e calibrari règularmenti usannu na màchina di misura cuurdinata (CMM) pi esclùdiri l’usura e la pèrdita di pricisiuni a causa di n’usu a longu tèrmini.
Cunchiusioni
Lu guastu dû datu di saldatura di prujizzioni è un prubblema cumplessu di ncigniria di sistemi ca pigghia cchiù campi: fìsica di saldatura, scienza dî matiriali e ncigniria miccànica. Cuntrullannu pricisamenti li paràmitri di saldatura, aduttannu ticnoluggìi di saldatura avanzati comu MFDCmàchini di saldatura a puntu, mprimintannu strittamenti la manutinzioni privintiva pi l’elittrodi e l’infissi, e stabbilennu un rigurusu sistema di ispezzioni di qualità basatu ncapu li standard di turcenti, li pruduttura ponnu migghiurari assai l’affidabbilità e la cunzistenza di cunnissiuna di saldatura di prujizzioni.
La chiavi pi passari dâ "scuperta dî prubblemi" â "risoluzziuni dî prubblemi" è trasfurmari la canuscenza mpìrica nta pràtichi ncignirìstichi guidati dî dati, accussì li prudutti mantèninu boni risultati puru ntê applicazziuni cchiù esigenti.