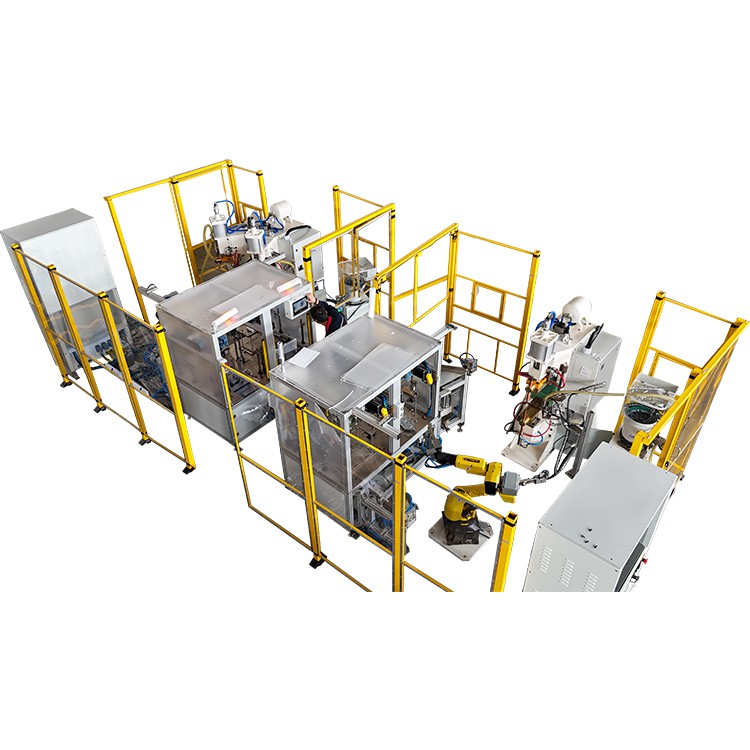
L'acciaiu 'nossidabbili, câ so risistenza supiriuri â curruzzioni e auta risistenza, è assai usatu nta nnustri comu l'automobbili, l'ariuspazziu, li dispusitivi mèdici e l'elettrodomestici. Tuttavia, lu prucessu diSaldatura a puntu di risistenzal'acciaiu 'nossidabbili prisenta sfidi unichi.
Li so prupità fìsichi ntrinsichi -auta risistenza elèttrica e vascia cunnuttività tèrmica-addumannanu pricisiuni e cuntrollu assai auti duranti la saldatura pi evitari difetti cumuni comu l'espulsioni (spruzzi), li vuòti di riduzzioni o li saldaturi debbuli. Mastriari lu prucessu di saldatura di currenti diretta a media friquenza (MFDC)saldatura a puntuè funnamintali pi uttèniri saldaturi stàbbili e a àuta-risistenza.


Picchì la saldatura a puntu è cchiù diffìcili di l'acciaiu lìquidu?
La difficultà di saldari l’acciaiu ‘nossidabbili veni principalmenti dî so carattirìstichi matiriali ùnici. 'N paraguni cu l'acciaiu liggeru (acciaiu a vasciu-carboniu), l'acciaiu 'nossidabbili àvi na risistenza elèttrica ca è circa sei voti cchiù auta, mentri la so cunnuttività tèrmica è assai cchiù vascia.
| Prupità matiriali | Acciaiu 'nossidabbili (p'asempiu, 304) | Acciaiu lìquidu | Impattu nnâ saldatura puntuali |
| Risistività elèttrica | Àutu (circa. 72 μΩ·cm) | Vasciu (circa. 12 μΩ·cm) | Genera cchiù caluri â stissa currenti, suscittìbbili ô surriscaldamentu e a l’espulsioni, ca abbisogna di tempi di saldatura cchiù curti. |
| Cunnuttività tèrmica | Vasciu (circa. 16 W/m·K) | Àutu (circa. 50 W/m·K) | Lu caluri veni tinutu lucalmenti ntô pezzu di saldatura, purtannu a na Zona Nfruenzata dû Caluri - cchiù granni e a na putinziali curruzzioni ntirgranulari. |
| Puntu di fusioni | Gradu cchiù àutu (circa. 1400) | Cchiù vasciu (circa. 1500 gradu) | Bisogna di n’input d’enirgìa cchiù àutu p’agghicari â timpiratura di fusiuni. |
Sti carattirìstichi ànnu bisognu di na stratiggìa di saldatura viloci "a tempu curtu e currenti auta" pi l'acciaiu 'nossidabbili. Li saldatura a puntu cumminziunali a friquenza di linia (50Hz/60Hz) ànnu difficultà a dari na currenti auta pricisa e stàbbili nta durati assai curti. Pirciò, lu saldaturi a puntu a currenti diretta a media friquenza (MFDC) è la scelta prifiruta pi l’acciaiu ‘nossidabbili. L’output vicinu -DC furnitu di MFDC cunzenti un cuntrollu di currenti a liveḍḍu millisicunnu- e n’aumentu rapidu dâ timpiratura, amministrannu efficacimenti l’input di caluri, ca è la tecnuluggìa chiavi pi supirari li difficurtà di saldatura di l’acciaiu ‘nossidabbili.
Lu bilanciu d'oru: li tri paràmitri funnamintali dû prucessu (currenti, forza e tempu)
L’essenza dâ saldatura a puntu è l’equilìbbriu di tri paràmitri crìtici: currenti di saldatura, forza di l’elittrodu e tempu di saldatura. Sunnu ntirdipinnenti e cullittivamenti additerminanu la furmazzioni dû pezzu di saldatura e la qualità dâ saldatura.
1. Currenti di Saldatura: Cuntrollu Pricisu di l'Input di Caluri
La currenti di saldatura è lu fatturi ditirminanti pâ ginirazzioni di caluri duranti lu prucessu di saldatura puntuali. Sicunnu la Liggi di Joule, lu caluri $Q$ giniratu nnâ saldatura a puntu di risistenza è prupurziunali ô quatratu dâ currenti $I$ ($Q \\propto I^2Rt$). Chistu signìfica ca nu canciamentu nicu dâ currenti po nfruenzari assai lu caluri di saldatura.
A causa di l’auta risistenza elèttrica di l’acciaiu ‘nossidabbili, gènira bastanti calurìa a na currenti cchiù vascia. Di cunsiquenza, la currenti nicissària pâ saldatura a puntu di l’acciaiu ‘nossidabbili è di sòlitu dû 10% ô 30% cchiù vascia di chiḍḍa di l’acciaiu lìttiru dû stissu spissuri.
- Currenti nsufficienti:Lu caluri giniratu nun è adattu pi furmari nu pezzu di saldatura efficaci, purtannu a na saldatura fiacca o fridda.
- Currenti eccessiva:Genera istantaneamenti troppu caluri, pruvucannu la fusiuni eccessiva dû mitaḍḍu e purtannu a l'espulsioni (spruzzi). Chistu nun sulu cumprumetti l’aspettu dâ saldatura, ma macari accurza la vita di l’elittrodu.
Li saldatura a puntu MFDC ùsanu la tecnuluggìa di nvirturi a friquenza auta - pi uttèniri lu cuntrollu dâ currenti custanti, assicurannu ca la currenti arrimani ô valuri fissatu nunustanti li fluttuazzioni dâ riti elettrica o li canciamenti dâ risistenza dû pezzu. Chistu è funnamintali pi garantiri la stabbilità dâ qualità dâ saldatura di l'acciaiu 'nossidabbili.
2. Forza di l’elittrodu: la chiavi pi eliminari l’espulsioni
La forza di l’elittrodu è la prissioni miccànica applicata di l’elittrodi dû saldaturi ncapu li pezzi di travagghiu. La sò nfruenza ntô prucessu di saldatura è duppia:
- Gistioni dâ risistenza ô cuntattu:La forza apprupriata garantisci nu cuntattu strittu ntra li pezzi e ntra li pezzi e l’elittrodi, arriducennu la risistenza ô cuntattu. Chistu aiuta a distribbuiri uniformimenti lu caluri, prumuvennu la furmazzioni di nu pezzu di saldatura forti. Na forza insufficienti porta a na risistenza a cuntattu eccessiva, cuncintrannu lu caluri lucalimenti e assài suscittìbbili a l'espulsioni.
- Privinzioni dâ difurmazzioni e dû riduzzioni:Na forza sufficienti cunfina lu mitaḍḍu fusu a l’aria dû pezzu di saldatura, evitannu ca veni jittatu a timpiraturi auti. Suprimi macari efficacimenti li vuòti di riduzzioni e li firitòi ca si ponnu virificari duranti lu rinfriscamentu post-saldatura.
Pî l’acciaiu ‘nossidabbili, la forza di l’elittrodu di sòlitu è na picca cchiù auta di chiḍḍa di l’acciaiu lìttiru pi supirari la risistenza a resa cchiù auta di l’acciaiu ‘nossidabbili e assicurari un cuntattu ‘ntimu. Cumunca, na forza eccessiva po causari n’indentazzioni prufunna o difurmazzioni ntâ supirfici dû pezzu, nfruenzannu l’estetica dû pruduttu.
3. Tempu di saldatura: l'arti dî millisicunni
Lu tempu di saldatura si rifirisci â durata pi cui la currenti passa attraversu li pezzi di travagghiu, misurata di sòlitu ‘n Cicli o millisicunni (ms) (a friquenza di linia di 60Hz, 1 ciclu=16.67ms; a 50Hz, 1 ciclu=20ms).
La vascia cunnuttività tèrmica di l'acciaiu 'nossidabbili signìfica ca lu caluri nun si dissipa facilmenti. Pirciò, è nicissariu nu tempu di saldatura assai curtu (di sòlitu ntra 3 e 15 cicli) pi cumpletari rapidamenti la furmazzioni dû pezzu di saldatura e priviniri n’accumulu eccessivu di caluri.
- Tempu troppu curtu:Lu pezzu di saldatura nun è furmatu cumpletamenti, purtannu a na risistenza di saldatura nsufficienti.
- Tempu troppu longu:La Zona Nfruenzata dû Caluri (HAZ) s'allarga, dannu putinzialmenti lu stratu passivu di l'acciaiu 'nossidabbili, purtannu a sfumaturi di caluri (sculurimentu/scurumentu) e aumintannu la suscittìbbilità â curruzzioni ntirgranulari, cumprummittennu accussì la risistenza â curruzzioni dû matiriali.
Li muderni saldatura a puntu MFDC ponnu cuntrullari lu tempu di saldatura cu na pricisiuni di millisicunni, ca è funnamintali pi gistiri l'accumulu di caluri duranti lu prucessu di saldatura di l'acciaiu 'nossidabbili.
Programma dî paràmitri di saldatura a puntu 'n acciaiu 'nossidabbili
Pi rifirimentu upirativu pràticu, lu prugramma simplificatu appressu si basa ncapu li pràtichi raccumannati dâ Sucità Miricana di Saldatura (AWS) pi l’acciai ‘nossidabbili austinitici (comu l’AISI 301, 304, 316). Si nota ca sti paràmitri su' valura di rifirimentu di partenza e ànnu a èssiri sintunati 'n basi a certi apparecchiaturi e matiriali nta l'applicazzioni riali.
| Spissuri (mm) | Spissuri (inch) | Forza di l'elittrodu (N) | Tempu di saldatura (Cicli) | Currenti di saldatura (kA) | Min. Risistenza ô tagghiu (kN) |
| 0.53 | 0.021 | 1780 | 4 | 4.0 | 1.65 |
| 0.79 | 0.031 | 2890 | 5 | 6.0 | 3.02 |
| 1.02 | 0.040 | 4000 | 6 | 7.8 | 4.45 |
| 1.27 | 0.050 | 5340 | 8 | 9.5 | 6.67 |
| 1.57 | 0.062 | 6670 | 10 | 11.0 | 8.67 |
| 2.01 | 0.079 | 8450 | 14 | 14.0 | 12.01 |
| 3.18 | 0.125 | 14680 | 20 | 18.0 | 22.24 |
- Nota: la forza di l’elittrodu veni cummirtuta di LB a N (1 LB ≈ 4,45 N); La currenti di saldatura veni cummirtuta di A a kA; La risistenza ô tagghiu veni cummirtuta di LB a kN (1 LB ≈ 0,00445 kN).
- Li cicli si basanu ncapu na friquenza di linia di 60Hz. Si usati 50Hz, lu tempu s'avissi a allungari dû 20% di cunsiguenza. Li màchini MFDC cunzèntinu mpistazzioni cchiù pricisi usannu millisicunni (ms).
Silizzioni e manutinzioni di l'elittrodi: la garanzia nun canusciuta dâ qualità dâ saldatura
L’elittrodi ànnu nu rolu triplu nnâ saldatura a puntu: cunnùciri currenti, applicari forza e dissipari lu caluri. La so silizzioni e manutinzioni su' funnamintali pâ qualità dâ saldatura.
1. Silizzioni dû matiriali di l'elittrodu e dâ furma dâ punta
Pi la saldatura a puntu di l’acciaiu ‘nossidabbili, s’avìssiru a usari matiriali di elèttrudi a cunnuttività auta e durizza auta. Lu cchiù cumuni è lu ramu zirconiu cromu (CrZrCu, RWMA Classi 2). Stu matiriali offri n’equilìbbriu di cunnuttività elèttrica eccizziunali (assicurannu nu trasfirimentu di currenti efficienti) e durizza sufficienti (risistenti â difurmazzioni sutta prissioni auta).
La furma dâ punta di l’elittrodu è di sòlitu un conu truncatu o na cùpula.
- Conu truncatu:Cuncintra efficacimenti prissioni e currenti, adattu pâ maggiuranza di l'applicazzioni di saldatura a puntu di acciaiu 'nossidabbili, e fàcili di vistiri.
- Cupula:Havi n’aria di cuntattu un pocu cchiù granni, dannu na dinsità di currenti cchiù uniformi, adatta pi applicazzioni unni l’indentazzioni di supirfici àvi a èssiri riduciuta ô minimu.
2. Rifriddamentu e vestimentu: assicurannu la vita di l'elittrodu e la cunsistenza dâ saldatura
Lu rinfriscamentu è la chiavi pâ manutinzioni di l’elittrodi. Lu caluri mpurtanti giniratu duranti la saldatura di l’acciaiu ‘nossidabbili havi a èssiri livatu lestu di l’elettrodi cu nu sistema di rinfriscamentu acqueu. Lu rinfriscamentu nternu efficaci di l’acqua manteni na timpiratura stàbbili dâ punta di l’elittrodu, evitannu ca l’elittrodu s’ammorbidisci a causa dû surriscaldamentu, arriducennu accussì l’appiccicazzioni e li funci di l’elittrodu.
È nicissariu nu vestimentu rigulari dâ punta di l’elittrodu pi mantèniri la cunsistenza dâ saldatura. L’elittrodi si usuranu e si difurmanu (zzoè "funci") doppu na saldatura cuntinua, ca aumenta l’aria di cuntattu, arridduci la dinsità di currenti e â fini porta a na risistenza di saldatura nstàbbili. Usannu nu cummogghiu autumàticu di l’elittrodu garantisci lu ristauru pricisu dâ giumitrìa dâ punta di l’elittrodu, ca è funnamintali pi na pruduzzioni di vulumi auta e auta.
Diagnosi e suluzzioni di difetti cumuni
| Finòminu dû difettu | Analisi dâ causa primaria | Suluzzioni | |
| 1 | Espulsioni (Spruzzu) |
1. Currenti di saldatura eccessiva; 2. Forza di l'elittrodu nsufficienti; 3. Supirfici ‘mpurta. |
Ridduciri picca la currenti; Aumintari la forza di l'elittrodu; Puliri accuratamenti la supirfici dû pezzu. |
| 2 | Tinta dû caluri (Sculurazzioni) |
1. Tempu di saldatura eccessivu; 2. Rifriddamentu ‘nsufficienti; 3. Ossidazzioni doppu la saldatura. |
Accurzari lu tempu di saldatura; Accurdàrisi ca lu sistema di rinfriscamentu acqueu di l'elettrodi è efficienti; Usari lu schermu a gas inerti si è nicissariu. |
| 3 | Diminsioni dû Nugget nun sufficienti |
1. Currenti di saldatura nsufficienti; 2. Tempu di saldatura troppu curtu; 3. Forza eccessiva di l’elittrodu. |
Aumintari picca la currenti o lu tempu; Ridduciri la forza di l'elittrodu. |
| 4 | Ndintazzioni prufunna/Difurmazzioni |
1. Forza eccessiva di l'elettrodu; 2. Diàmitru dâ punta di l'elittrodu troppu nicu. |
Ridùciri picca la forza di l'elittrodu; Scegghiri na punta di l’elittrodu cu un diamitru cchiù granni. |
| 5 | Voti/Fissuri di ristrizzioni |
1. Tempu di Tenuta ‘nsufficienti; 2. Tassu di rifriddamentu troppu viloci. |
Allungari apprupriatamenti lu tempu di mantinimentu pi assicuràrisi ca lu pezzu di saldatura si sulidifica cumpletamenti sutta prissioni. |
Guida dû cumpraturi: comu scègghiri lu saldaturi a puntu cchiù adattu 'n acciaiu 'nossidabbili
Pi l’utenti ca cercanu saldatura a puntu di acciaiu ‘nossidabbili di auta qualità, scègghiri la màchina giusta è funnamintali. Eccu li raccumannati di acquistu prufissiunali basati supra li principi EEAT:
1. Priuritari la tecnuluggìa dâ currenti diretta a media friquenza (MFDC)
Lu saldaturi a puntu MFDC è lu standard dû sitturi pâ saldatura a puntu di l'acciaiu 'nossidabbili. 'N cunfrontu ê tradizziunali saldatura a puntu a currenti altirnata (CA) a friquenza di linia, lu MFDC offri li siguenti vantaggi funnamintali:
- Auta pricisiuni di currenti:La friquenza di nisciuta è di 1000Hz o cchiù auta, dannu na pricisiuni di cuntrollu attuali assai cchiù auta di chiḍḍi dî màchini a friquenza di linia di 50Hz/60Hz.
- Input di Caluri Cuncintratu:Li tempi di crìscita e caduta dâ currenti rapidi pirmèttunu nu rilassu di enirgìa assái cuncintrata pi pirìudi assái curti, cuntrullannu efficacimenti la Zona Nfruenzata dû Caluri-.
- Efficienza energètica:Fatturi di putenza àutu, grannizza cchiù nica dû trasfurmaturi e cunzumu cchiù vasciu di enirgìa.
2. Valutari la pricisiuni e la funziunalità dû sistema di cuntrollu
Nu saldaturi a puntu 'ccizziunali havi a èssiri dutatu di nu sistema di cuntrollu avanzatu pi rispùnniri ê riquisiti stritti dâ saldatura di l'acciaiu 'nossidabbili:
- Cuntrollu di currenti custanti/tinzioni custanti:Accurda ca la currenti o la tinzioni di saldatura arrestanu nun nfruenzati di fluttuazzioni dâ riti di putenza e di canciamenti nnâ mpidanza dû pezzu, ca è la chiavi pi na qualità di saldatura stàbbili.
- Capacità di cchiù impulsi:Disponi di funziuna a pulsu multi- pi pri-caluri, saldatura e timpiratura (post-caluri), supratuttu l'impulsu di timpiratura, ca aiuta a raffìnari la struttura dû pezzu di saldatura, alliviari lu stress e migghiurari la risistenza dâ saldatura.
- Archiviazzioni e tracciabbilità dî dati:Capacità di sarbari e rintracciari li paràmitri di saldatura, li furmi d’unna attuali e autri dati, suddisfannu li riquisiti nnustriali muderni pâ gistioni dâ qualità e la tracciabbilità.
3. Riggidità miccànica e stabbilità dû sistema di prissioni
La riggidità miccànica dû corpu dû saldaturi nfruenza direttamenti la stabbilità e la cunsistenza dâ forza di l’elittrodu. Sutta prissioni auta, macari na difurmazzioni cchiù nica dû corpu dâ màchina e dû miccanìsimu di prissioni ponnu dissipari la forza, cumprumittennu la qualità dâ saldatura.
- Sistema di prissioni pneumàtica/sirvu:Priuritari lu Sistema di Prissioni Servumuturi, ca offri nu cuntrollu di prissioni cchiù pricisu, cchiù veloci e ripitìbbili rispettu ê sistemi pneumàtici tradizziunali, facennulu èssiri particularmenti adattu pâ saldatura d’acciaiu ‘nossidabbili a calibru suttili unni la prufunnità di l’indenzioni è strittamenti cuntrullata.
4. L'impurtanza dû doppu-Vìnnita e dû Supportu Tecnicu
La saldatura a puntu di l’acciaiu ‘nossidabbili è un prucessu cumplessu ca richiedi n’auta pricisiuni nnâ accordazzioni dî paràmitri. È funnamintali scègghiri nu furnituri ca furnisci supportu tecnicu prufissiunali e nu sirvizziu cumpletu doppu a vìnnita. Avìssiru a òffriri:
- Guida dû prucessu di saldatura:Cunsigghi pi l'uttimizzazzioni dî paràmitri su misura pi certi gradi e spissuri d'acciaiu 'nossidabbili.
- Serviziu di saldatura di campioni gratuitu:Pirmetti di fari provi riali dû pezzu di travagghiu prima di l'acquistu pi virìficari li funziunalità di l'attrizzatura.
- Fornitura di ricambi:Garantisci la dispunibbilità puntuali di cumpunenti crìtici comu elèttrudi e trasfurmatura.
Cunchiusioni
La saldatura a puntu di l’acciaiu ‘nossidabbili è un prucessu di ncigniria sistimàtica ca abbisogna di na sinergia a liveḍḍu àutu di priparazzioni dû matiriali, cuntrollu dû prucessu e silizzioni di l’attrizzatura. Sfruttannu li capacità di cuntrollu pricisi dî saldatura a puntu MFDC, rispettannu strittamenti li pruciduri di priparazzioni di matiriali puliti, e accordannu lu prucessu basatu supra prugrammi di paràmitri auturitàri, si po uttèniri custantimenti n'auta risistenza, pulita e qualità risistenti â curruzzioni.
Quannu scegghi l’attrizzatura, dari priurità â tecnuluggìa MFDC, ê sistemi di cuntrollu di auta pricisiuni e â riggidità miccànica stàbbili comu cunsidirazzioni funnamintali. Chistu sarà lu funnamentu solidu pi ottèniri la saldatura di l'acciaiu 'nossidabbili di auta qualità.