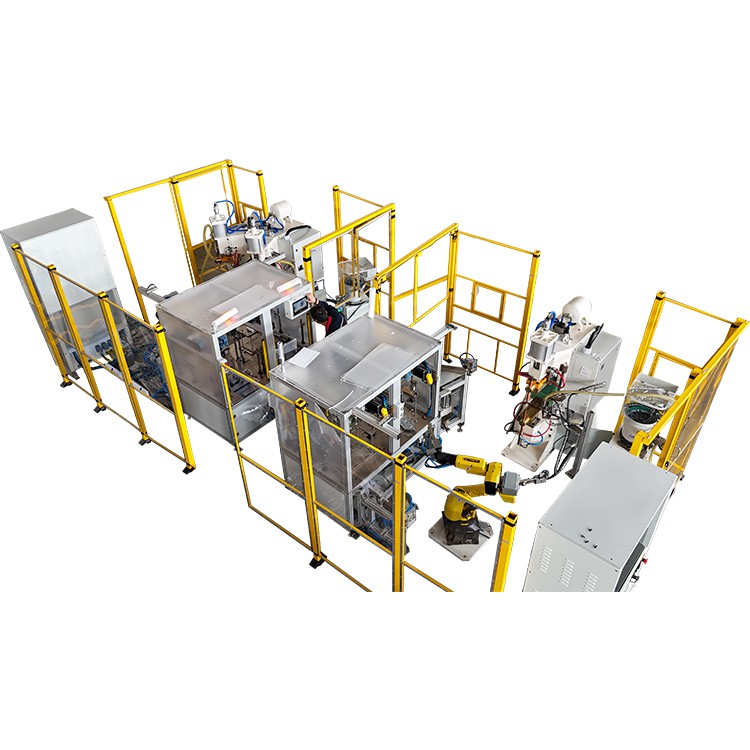
Ntê sitturi ca s'allargunu rapidamenti di nova enirgìa, putenza elèttrica e cunservazzioni di enirgìa fotuvultàica, lu pulimerusaldatura a diffusioniaddivintau n'attrizzatura mpurtanti pi culligari culligamenti flissìbbili, barre di putenza e autri cumpunenti essenziali. Sta tecnuluggìa offri vantaggi mpurtanti nta l’efficienza e l’amicizzia cuntrullannu pricisamenti la timpiratura e la prissioni pi arrivari a nu ligami di diffusioni a liveḍḍu muliculari ntâ n’ambienti d’aria.
Cumunca, la cumparsa lucalizzata di micru-vodi nnâ supirfici di saldatura è na sfida cumuni e pirsistenti pi tanti pruduttura. Sti micruvodi nun sulu cumprumèttinu l’aspettu dû pruduttu, ma, cchiù criticamenti, arridùcinu assai la stabbilità e la sicurizza dâ trasmissiuni di putenza, nfruenzannu direttamenti l’affidabbilità a longu tèrmini dû pruduttu.


Pì affruntari chista sfida, li azziende hannu bisognu ri 'na soluzzioni sistematica. Stu artìculu approfunnisci li càvusi principali dâ furmazzioni di micruvodi, dittagghia na stratiggìa di uttimizzazzioni dû prucessu a "Cincu Passi", furnisci punti di rifirimentu dî paràmitri dû sitturi e â fini guida l'utenti ncapu a comu scègghiri na màchina di saldatura a diffusioni di auta qualità cumpititiva capaci di privinniri funnamentalmenti li micru sviluppu di auta-qualità dâ nova nnustria energètica.
Picchì si virìficanu micru-voti lucalizzati nnê saldaturi di diffusioni?
L'essenza dâ saldatura a diffusioni di pulimeri è l'usu di enirgìa termica e prissioni pi prumòviri la diffusioni ricìproca di àtumi o muleculi ntâ ntirfacci giuntu, purtannu a nu ligami mitallurgicu. La prisenza di micro-vodi innica ca stu prucessu di ligami fu ostruitu o incompletu ntà l'arii lucalizzati. Li prubblemi di micro-void di sòlitu su' causati di quattru fattura funnamintali:
Pulizia dâ supirfici - La "Prima linia di difisa" trascurata
Li macchi d’ogghiu, li strati di ossidu, la pruvulazzu o autri cuntaminanti prisenti nnâ supirfici dî pezzi di travagghiu su’ la causa principali dâ furmazzioni di micru-votu. Sti mpurità nun ponnu vulatilizzari completamenti o èssiri espulsi duranti lu prucessu di saldatura. Aggìsciunu comu barriera, evitannu lu cuntattu ìntimu e la diffusioni ricìproca ntra li muleculi dî pezzi di travagghiu. Chistu è veru ‘n particulari pi matiriali comu lu ramu e l’alluminu, usati di sòlitu nnô novu sitturi di l’energìa, unni l’ossidi di supirfici assai riattivi, si nun vennu livati accuratamenti, purtanu direttamenti a fusiuni ncumpleti lucalizzati e a micru-voti.
Unifurmità dû campu di timpiratura - Lu cummerciu-Off ntra surriscaldamentu e sutta-rifriddamentu
Lu cuntrollu pricisu dâ timpiratura nnâ màchina di saldatura a diffusioni di pulimeri è funnamintali pâ diffusioni muliculari. Si lu sistema di cuntrollu dâ timpiratura di l'apparicchiaturi nun àvi n'accuratizza sufficienti, purtannu a na distribbuzzioni nun uniformi dâ timpiratura ntâ supirfici dâ saldatura, ponnu nàsciri du' tipi di micru-voti:
- Surriscaldamentu lucalizzatu: timpiraturi eccessivamenti auti ponnu fari vulatilizzari lu matiriali dû pezzu o tracci di sustanzi urganichi assurbuti ntâ so supirfici, furmannu gas. Si sti gas non sunnu espulsi sutta prissioni, criunu pori di gas nichi ntà l'interfacci dû ligami.
- Lucalizzatu Sutta-Rifriddamentu: ntà l'ari unni la timpiratura è insufficienti, l'attività muliculari è vascia e la prubabbilità di diffusioni è lenta. La giuntu nun arrinesci a raggiungiri na risistenza di ligami sufficienti â fini dû ciclu di saldatura, lassannu arrè micru-lacuni fusi, ca si manifestunu comu micru-vodi.
Pricisiuni dû Sistema di Prissioni - Lu Tirminaturi di Micru-Lacuni
La prissioni di saldatura è funnamintali pi livari li irrigularità micruscòpichi di supirfici e prumòviri lu cuntattu muliculari ìntimu. Si la prissioni di saldatura nun è abbastanti, o si la prissioni è distribbuita ‘n manera nun uniformi nnâ supirfici di saldatura, li micru-distanzi ntra li pezzi di travagghiu nun ponnu èssiri cunsulidati cumpletamenti. Sti pirtusi nun eliminati cumpàrinu comu micru-vuòti a liveḍḍu micruscopicu. Sparti, na prissioni eccessiva nta certi matiriali cumposti po purtari a difurmazzioni e estrusioni eccessivi dû matiriali, ca po nfruenzari nigativamenti la qualità dû ligami.
Stabbilità di l'attrizzatura e paràmitri di tempu - li catalizzatura pâ diffusioni muliculari
Si la màchina di saldatura a diffusioni di pulimeri suffri di prubblemi comu lu nvicchiamentu di l’attrizzatura, o li pristazzioni digradati di cumpunenti crìtici comu la bùgghia di nnuzzioni o lu sistema di prissioni, purterà a n’enirgìa nstàbbili e n’uscita di prissioni, cumprumittennu direttamenti la qualità dâ saldatura. Ntô stissu tempu, si lu tempu di saldatura è fissatu troppu curtu, li muleculi nun ànnu tempu sufficienti pi cumpletari na diffusioni sufficienti e na criscita dû granu, purtannu a nu stratu di ligami ncumpletu e ô rischiu ammucciatu di micru-vodi.
Lu mètudu a cincu -passi pi livari cumpletamenti li micruvoti dâ saldatura-
Arrisòrbiri u prubblema micro-void abbisogna di na stratiggìa di ajustamentu sistimàtica e cumpleta ca affrunta u prucessu dâ so funti nzinu ô so cumplitamentu. Raccumannamu di siguiri stu "Mètudu a Cincu-Passi" pi l'uttimizzazzioni dî prucessi:
Passu Unu: Ntinsificari lu Trattamentu Pri-{0}} dâ Supirfici
Chistu è lu funnamentu pi privìniri li micru-voti. Prima di saldari, s’àvi a usari n’agenti di pulizia spicializzatu pi livari accuratamenti l’ogghiu, li sustanzi ca libbiranu li muffa e autri mpurità urganichi dâ supirfici dû pezzu. Pi matiriali facilmenti ossidati comu lu ramu e l'alluminu, mètudi comu l'abrasioni fìsica o l'accumulazzioni chìmica su' nicissari pi livari completamenti lu stratu d'ossidu. Accurdàrisi ca la supirfici dû pezzu arriva a na pulizia di gradu di specchiu-è un pririquisitu pi arrivari a nu cuntattu muliculari ìntimu.
Passu dui: ottimizzari la curba dâ timpiratura basata supra li prupità dû matiriali
La timpiratura è lu paràmitru cchiù sinsìbbili nnâ saldatura a diffusioni. La timpiratura di saldatura s’avissi a cuntrullari pricisamenti ntra 0,5 $T_m$ e 0,7 $T_m$ (unni $T_m$ è lu puntu di fusiuni) ‘n basi ô puntu di fusiuni dû matiriali e â sinzibbilità tèrmica. Funnamintalmenti, la timpiratura nta tutta la supirfici di saldatura àvi a èssiri unifurmimenti cuirenti. Si raccumannàa di usari nu sistema di caudiamentu cu arguritmi PID e cuntrollu dâ timpiratura dâ zona, mantinennu n'accuratizza di cuntrollu dâ timpiratura di ±10 gradi o megghiu (pi diri, ±1 gradu ) pi evitari surriscaldamentu lucalizzatu o sutta-rifriddamentu.
Passu Tri: Mpustari pricisamenti lu gradienti di prissioni
La prissioni havi a èssiri nun sulu bastanti ma macari stàbbili ‘n manera uniformi. Basannusi ncapu la risistenza e lu spissuri dû pezzu, s’àvi a stabbiliri n’intervallu di prissioni ottimali (li rifirimenti dû sitturi di sòlitu càdunu ntra 20-50 kg/cm2, o 2-5 MPa). Sta prissioni àvi a èssiri abbastanza auta pi pruvucari na difurmazzioni plàstica di irregularità di supirfici micruscopichi senza pruvucari n’estrusioni macruscopica eccessiva. Si raccumanna assái l’usu di nu sistema di prissioni servu-elèttricu. Ô cunfrontu dî sistemi pneumàtici o idràulici tradizziunali, li sirvusistemi dùnanu nu càrricu e nu mantinimentu di prissioni cchiù lisci e pricisi, accussì li micru-lacu vennu cumplitamenti eliminati.
Passu Quattru: Stabbiliri nu Miccanìsimu di Ispezzioni Rigulari di l'Attrizzatura
L'attrizzatura è lu veiculu pô prucessu. S’àvi a stabbiliri nu strittu riggimi di manutinzioni e ispezzioni piriòdichi, cuncintrannusi ncapu la bobina di ‘nduzzioni, li sinsuri di prissioni, l’elimenti di caudiamentu e li moduli di cuntrollu dâ timpiratura. Accurdàrisi ca l’attrizzatura funziona ‘n manera stàbbili, pristannu particulari attinzioni â funzioni di cumpensazzioni dâ prissioni dû sistema di prissioni. Chistu è funnamintali pi mantèniri nu cuntattu strittu nunustanti na difurmazzioni minuri e lu strisciuni dû matiriali a timpiraturi auti.
Passu Cincu: Allungari raggiunabbilmenti lu tempu di mantinimentu dâ diffusioni
Lu tempu di saldatura s'avissi a allungari 'n manera apprupriata 'n basi ê prupità dû matiriali e ô spissuri pi assicuràrisi ca li muleculi ànnu tempu sufficienti pi cumpletari la diffusioni cumpleta e la crìscita dû granu. Puru si l’allungamentu dû tempu di saldatura aumenta picca lu ciclu di pruduzzioni, è un passaggiu crìticu pi livari li micru-vodi e migghiurari la risistenza e la cunnuttività dû ligami. Lu tempu efficaci cchiù curtu ca garantisci la qualità s'avissi a ditirminari ntraversu test di batch nichi.
Paràmitri di prucessu tìpici pâ saldatura a diffusioni di ramu e alluminnu
Ntê novi nnustri di l'energia e di l'energìa, li fogghi di ramu e alluminnu su' li matiriali principali pâ saldatura. Li so diffirenzi mpurtanti nne prupità termufìsichi ànnu bisognu di paramitri di prucessu distinti. La tabbella appressu furnisci dati di rifirimentu tìpici pi applicazzioni pràtichi:
| Matiriali dû pezzu | Scinariu tipicu di l'applicazzioni | Fascia di timpiraturi cunsigliata | Gamma di prissioni cunsigliata | Tempu di mantinimentu tìpicu | Fatturi diffirinzianti chiavi |
| Fogghiu di ramu | Trasmissioni di putenza àuta-, barri di bus di currenti granni | 480 gradi ~ 580 gradi (750K ~ 850K) | 30 ~ 50 kg/cm² | 10 ~ 30 minuti | Nu puntu di fusiuni cchiù àutu abbisogna di timpiraturi cchiù auti e nu tempu di diffusioni cchiù longu. |
| Fogghiu d'alluminu |
Sistemi di sarbamentu di l'enirgìa fotuvultàica, culligamenti flissìbbili dâ batteria |
350 gradi ~ 440 gradi | 20 ~ 40 kg/cm² | 5 ~ 15 minuti | Nu puntu di fusiuni cchiù vasciu abbisogna di nu cuntrollu cchiù finu dâ timpiratura pi evitari l'ossidazzioni e la difurmazzioni eccessivi. |
Li dati supra rapprisèntanu li ‘ntervalli ri rifirimentu dû sitturi. Paramitri spicìfici s’hannu a ditirminari attraversu spirimenti di prucessu basati ncapu lu spissuri dû pezzu, lu nùmmaru di strati e li pristazzioni di l’attrizzatura.
Comu scègghiri na màchina di saldatura a diffusioni ‘n basi ê riquisiti di qualità
Pî azzienni ca vulìssiru arrisòrbiri funnamentalmenti prubblemi di micru-vodi, scègghiri na màchina di saldatura a diffusioni di auta qualità e pricisiuni è funnamintali. Quannu accattati, cuncintràrisi supra chisti tri ‘nnicatura tecnici funnamintali:
Cuncintrazzioni ncapu l'accuratizza dû cuntrollu dâ timpiratura: cuntrollu dâ zona PID e la linia di basi dâ nnustria di ±10 gradi
Na màchina di saldatura a diffusioni supiriuri havi aviri nu sistema di cuntrollu dâ timpiratura capaci di caudiari pricisu, uniformi e cuntrullabbili.
- Accuratizza dû cuntrollu dâ timpiratura:Scegghiri sempri l'attrizzatura cu n'accuratizza di cuntrollu dâ timpiratura di ±10 gradi ; applicazzioni di fascia auta - ponnu aviri bisognu di ±1 gradu. Chista è la chiavi pi assicurari na timpiratura uniformi dâ supirfici dâ saldatura e priviniri la furmazzioni di micru-vuòti lucalizzati.
- Mètudu di riscaldamentu:Valutari si l’attrizzatura usa la tecnuluggìa di cuntrollu dâ timpiratura dâ zona, ca usa cchiù unità di caudiamentu e sinsura nnipinnenti pi cuntrullari nnipinnentimenti ari diversi dâ piastra di saldatura, eliminannu accussì li gradienti di timpiratura.
- Supportu di l'arguritmi:Verificari si l’apparicchiatura usa arguritmi PID avanzati pi arrivari a tassi di caudiamentu arriggistrabbili (pi diri, 1-20 gradi /min), assicurannusi ca lu matiriali veni caudiatu ‘n manera uniformi duranti la fasi di ramp-up e arridducennu lu stress tèrmicu.
Stabbilità dû Sistema di Prissioni: Servu-Elèttricu contra Pneumàticu
La scigghiuta dû sistema di prissioni ditirmina direttamenti l’accuratizza di l’eliminazzioni dû micru-votu.
- Servu-Sistema alèttricu:Si cunsiglia assai di usari nu sistema di prissioni servu-elèttrica. Raggiungi nu cuntrollu dâ prissioni a ciclu chiusu attraversu mutura e sinsura di granni pricisiuni, uffrennu risposta viloci, mantinimentu stàbbili dâ prissioni, accuratizza auta e prugrammabbilità forti. Pò mprimintari un càrricu di gradienti di prissioni, facennulu la scelta megghiu pi livari li spazzi micru- e priviniri difurmazzioni eccessivi.
- Pneumàticu/Idràulicu Tradizziunali:Li sistemi tradizziunali spissu mustranu fluttuazzioni nnâ mantinimentu dâ prissioni e nnâ unifurmità, facennu diffìcili suddisfari li riquisiti di saldatura di pricisiuni auta, zeru -micru-vodi.
Fuorza dû marchiu e certificazzioni auturitària
Quannu si scègghiunu l'attrizzatura, s'hannu a cunsidirari l'espertizza e l'affidabbilità dû furnituri:
- Cirtificazzioni auturitària:Cunfirmari si lu prudutturi di l’attrizzatura havi uttinutu la Cirtificazzioni ISO9001 dû Sistema di Gistioni dâ Qualità, la Cirtificazzioni Nazziunali 3C e la Cirtificazzioni CE. Chisti sunu garantii funnamintali pâ qualità e la sicurizza dû pruduttu.
- Quota di mircatu e spirènzia nnâ nnustria:Studiàri a quota ri mircatu dû marchiu e li casi ri sturìu ri successu nnâ nnustria. Pir esempiu, nu marchiu câ prisenza nnô mircatu ri cchiù ri 5.000 unità havi senza dubbiu 'na maturità cchiù granni nnî attrizzaturi e nnâ tecnuluggìa dî prucessi, uffrennu guida ri prucessu cchiù affidabbili e nu sirvizziu doppu a vìnnita.
- Approvazzioni prufissiunali: Prioritarizzari li produtturi ricanusciuti comu ‘mpresi nazziunali ri àvuta tecnuluggìa o ‘mpresi "spicializzati, raffinati, diffirinziali e ‘nnovativi" (SRDI), picchì chistu significa a sò autorità prufissiunali nnâ ricìrca e ‘nnovazzioni tecnulòggica.
Cunchiusioni
Eliminari li micruvodi lucalizzati nne saldaturi a diffusioni di pulimeri nun è na questioni di n’aggiustamentu sulu, ma nu sforzu ncignirìsticu sistimàticu ca pigghia la priparazzioni dâ supirfici, lu cuntrollu dâ timpiratura, l’aggiustamentu dâ prissioni, lu mantinimentu di l’attrizzatura e lu tempu di saldatura. Mastriannu sti paràmitri di prucessu funnamintali e facennu na scigghiuta giudizziusa di màchini di saldatura a diffusioni di auta pricisiuni, l’azzienni nun sulu ponnu eliminari completamenti lu rìsicu di micruvodi, garantennu l’auta cunnuttività e l’affidabbilità a longu tèrmini dâ trasmissiuni di putenza, ma macari migghiurannu assai la pruduzzioni e l’efficienza cumpititiva.
Scegghiri la giusta màchina di saldatura a diffusioni di pulimeri signìfica scègghiri un futuru di pruduttu cchiù affidàbbili, sicuru ed efficienti. Mastriari li mètudi di prucessu curretti e li criteri di silizzioni è la chiavi pi l'azzienni pi mantèniri na posizzioni di primu pianu ntâ l'accidintali cuncurrenza dâ nova nnustria energètica.