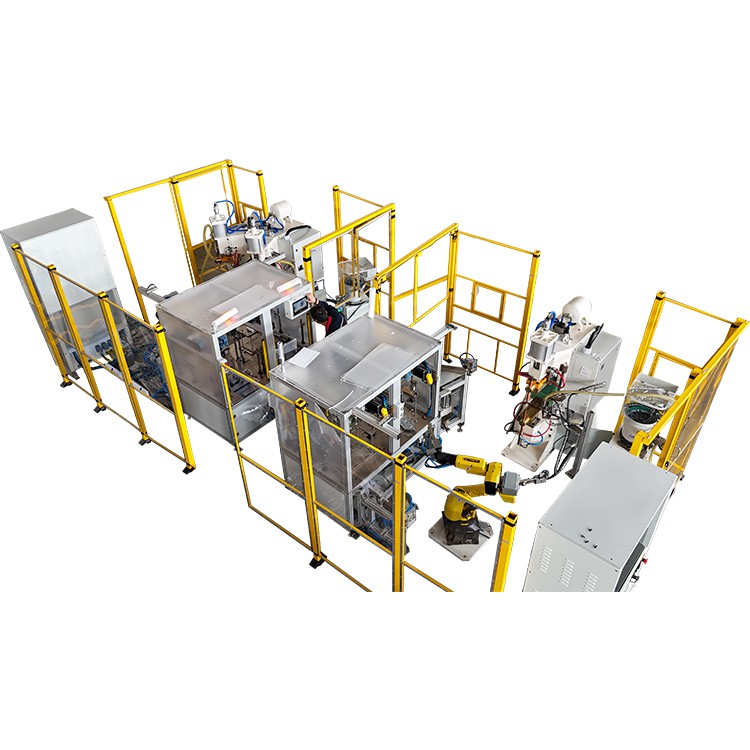
Ntâ muderna fabbricazzioni di mitalli, 'n particulari nta nnustri comu l'automobbili, la pruduzzioni di l'elettrodomestici e la custruzzioni,Màchina di saldatura pi sarbari l'enirgìa dû cuncintraturijucari nu rolu vitali ntâ saldatura di lami d'acciaiu zincati grazzi â so auta efficienza e stabbilità. Cumunca, lu stratu di zincu nta l’acciaiu zincatu si liga subbitu cû matiriali di l’elittrodu (comu lu ramu di circoniu di cromo) a timpiraturi auti, purtannu a n’usura viloci e a na cuntaminazzioni dâ punta di l’elittrodu.
Chistu nfruenza direttamenti la qualità dâ saldatura e la vita upirativa di l’attrizzatura. Pirciò, la manutinzioni sistimàtica e pricisa di l’elittrodi è funnamintali pi assicurari la stabbilità e la cunsistenza dû prucessu di saldatura.


Sta guida duna na panoramica cumpleta di tecnichi pràtichi di vestimentu di l’elittrodi e stratiggìi di manutinzioni pî saldatura a puntu CD quannu travàgghianu li matiriali zincati. Scopu è aiutari li tècnici a stabbiliri pruciduri di manutinzioni standardizzati, allungari assai la durata di l’elittrodu e prudùciri custantimenti pezzi di saldatura di auta qualità.
I. Prucidura di vestimentu sistimàticu di l'elittrodu: assicurannu l'accuratizza giumètrica
Lu vestimentu di l’elittrodu è lu prucessu funnamintali pi ripristinari la giumitrìa dâ punta di l’elittrodu, livari li cuntaminanti di supirfici e livari li strati di liga. Na prucidura di vestitura pricisa è la basi pi garantiri la qualità dâ saldatura.
1. Priparazzioni di sicurizza e fissaggiu di l'elittrodi
La sicurizza è lu principiu principali prima d'accuminciari qualegghiè travagghiu di manutinzioni.
- Scunnessioni e isulamentu cumpletu di l'alimentazzioni:L'alimentaturi principali dû saldaturi CD havi a èssiri cumplitamenti scunnessu e s'àvi a mèttiri nu signali d'avvertimentu pi èssiri sicuru ca l'apparicchiatura è nnô statu di enirgìa zeru-, evitannu n'avviamentu accidintali.
- Pusizzionamentu di l'elittrodu:Attivari la "valvula d'aria" o la modalità manuali dâ màchina pi fissari l'elettrodi supiriuri e vasci nta nu spazziu apprupriatu, pirmittennu di mèttiri senza prubblemi lu strumentu di vestimentu.
- Calibrazzioni di l'attrizzatura:Usa jig e strumenti spicializzati pi vestiri l’elittrodu pi assicuràrisi ca lu strumentu di vestimentu manteni n’allineamentu coassiali strittu cu l’assi di l’elittrodu. La pricisiuni angulari è la chiavi pi evitari l'usura irregulari e lu cuntattu asimmètricu.
2. Tecnichi di vestimentu dâ punta di l'elittrodu di pricisiuni
Lu prufilu dâ punta di l'elittrodu (pi diri, chianu, cupula o cònicu) havi a èssiri mantinutu pi èssirisimmètricu e cunzistentipi assicurari na dinsità uniformi dâ currenti e na distribbuzzioni dâ prissioni.
| Prufilu di l'elittrodu | Strumentu di vestiti cunsigliatu | Punti upirativi chiavi | |
| 1 | Elèttrudu chianu | Lima urizzuntali o cummogghiu chianu | Usa nu muvimentu di limatura ricìpruca urizzuntali pi èssiri sicuru ca la supirfici dâ punta è pirfittamenti chiana, evitannu la furmazzioni di diprissioni o prutrusioni. |
| 2 | Elèttrudu a cùpula | Strumentu di macinazzioni di isulini (Tagghiaturi spicializzati) | Rutari lu strumentu di vestimentu ‘n manera uniformi longu l’assi di l’elittrodu p’aviri nu raggiu di curburazzioni custanti, assicurannu n’aria di cuntattu stàbbili. |
| 3 | Elèttrudu cònicu | Comò angulari | Cuntrullari strittamenti l’àngulu di vestimentu, assicurannu ca lu cunu di tutti du’ l’elittrodi currispunni pi evitari nu cuntattu scarsu a causa di ncunsistenza angulari. |
Duranti lu vestiti, lu strumentu avissi sempri a èssiri rutatu ‘n manera uniformi longu l’assi di l’elittrodu. Lu muvimentu cuntrullatu è funnamintali pi evitari schemi di usura asimmètrici, ca sunu na causa principali di na qualità ridutta dâ saldatura.
3. Standard di rimozzioni e sustituzzioni cuntrullati dû matiriali
Lu vestimentu di l’elittrodu cumporta pi natura la rimozzioni dû matiriali, adunca la quantità rimossa àvi a èssiri cuntrullata strittamenti pi massimizzari la durata di l’elittrodu.
- Limiti di rimozzioni dû passaggiu sìngulu-:Si raccumannàa di limitari lu matiriali livatu nta nu sulu passaggiu di vestitura nzinu ô 5% dû diamitru di l’elittrodu. Lu vestiti eccessivu accilira lu cunzumu di l'elittrodi.
- Standard di Sustituzzioni di Ramu di Zirconiu Crumu (Cr-Zr-Cu):Cr-Zr-Cu è lu matiriali di l’elittrodu cchiù cumuni pâ saldatura a puntu. Li standard nnustriali suggirìscinu ca l’elittrodu s’avissi a scanciari quannu lu diàmitru dâ punta, a causa dû vistitu, è arridduttu dû 20%. Pi diri, n’elittrodu di 16 mm s’avissi a scanciari quannu lu so diamitru è arridduttu a 12,8 mm.
- Documentazzioni e privisioni:Stabbiliri nu sistema di ducumentazzioni di manutinzioni dittagghiatu pi arrigistrari lu ciclu di vestimentu e la quantitati di rimozzioni dû matiriali ogni vota. Chisti dati su’ funnamintali pi sbiluppari nu chianu di manutinzioni pridittiva e stimari accuratamenti lu prugramma di sostituzzioni di l’elittrodu.
4. Post-Virificazzioni dû schema di cuntattu dû vestiti
Doppu lu vestiti, lu statu di cuntattu dâ punta di l’elittrodu s’àvi a virìficari pi èssiri sicuri ca la prissioni e la currenti ponnu èssiri trasfiriti ‘n manera uniformi.
- Test di cuntattu câ carta di carboniu:Usa carta di carboniu o film sinsìbbili â prissioni-ntra l’elittrodi supiriuri e vasci pi fari nu test dû schema di cuntattu.
- Cuntrollu di l'unifurmità:Verificari ca la stampa è uniformi e cumpleta, senza lacuni o irregularità. Quali chi fussi la stampa nun uniformi, ìnnica nu sbagghiu di allineamentu di l’elittrodu o difetti dû prufilu.
- Diàmitru dâ facci di cuntattu Standard:Lu diamitru dâ facci di cuntattu s’avissi a ditirminari dû spissuri dû matiriali ca veni saldatu. Di sòlitu, lu diamitru ottimali dâ facci di cuntattu avissi a èssiri di 3 a 5 voti lu spissuri dû matiriali. Pi diri, quannu si salda un fogghiu spissu 1,0 mm, lu diàmitru di l’aria di cuntattu di l’elittrodu s’avissi a cuntrullari ntra 3,0 e 5,0 mm pi assicurari la furmazzioni di nu pezzu di saldatura di grannizza adatta.
II. Stratiggìi di manutinzioni privintiva e l'estensioni dâ durata di l'elittrodu
La sfida principali nnâ saldatura di l’acciaiu zincatu è l’"attaccu" o l’"adisioni", unni lu stratu di zincu furma na liga a vasciu puntu di fusiuni cu l’elittrodu di ramu a timpiraturi auti, accurzannu rapidamenti la vita di l’elittrodu. Li stratiggìi ca seguono sunnu pinzati pì affruntari ‘n manera funnamintali chistu prubblema.
1. Privinzioni di l'adisioni e trattamentu dâ supirfici
- Applicazzioni dû Rivestimentu Anti-Astick:Applicari un rivestimentu anti-stick, comu n’emulsioni di grafiti, nnâ punta di l’elittrodu po prutèggiri efficacimenti la supirfici di l’elittrodu, arriddùciri lu trasfirimentu di zincu dû pezzu di travagghiu e allargari assai lu ciclu di vestitura.
- Ciclu di pulizia rigulari:Puru cu rivestimenti anti-stick, na pulizia lesta dâ supirfici di l’elittrodu s’avissi a fari ogni 50 o 100 cicli di saldatura, a sicunna di cunnizzioni di pruduzzioni.
- Silizzioni di strumenti di pulizia:Usa na spazzula di ramu o n’abrasivu finu (comu carta vetrata fina o un bloccu di pulizia spicializzatu) pi livari dilicatamenti l’ossidi e li residui di liga di zincu dâ supirfici di l’elittrodu. Nota: la pulizia s’àvi a fari senza canciari la giumitrìa di l’elittrodu.
2. Gistioni tèrmica e ottimizzazzioni dû sistema di rifriddamentu
La timpiratura di l’elittrodu è un fatturi crìticu ca nfruenza la vilucità di l’adisioni e l’usura. Nu sistema di rifriddamentu efficaci è lu fatturi cchiù cruciali pi allungari la durata di l’elittrodu.
- Cuntrollu dâ timpiratura di l'elittrodu:La timpiratura dâ punta di l’elittrodu s’àvi a mantèniri sutta 80 gradi. La timpiratura eccessiva accilira la furmazzioni di lighi di zincu - di ramu, purtannu a nu guastu rapidu di l’elittrodu.
- Standard di timpiratura di l'acqua di rinfriscamentu:Si raccumannàa ca la timpiratura di uscita di l'acqua di rinfriscamentu veni cuntrullata ntra l'intervallu ottimali di 15 gradi a 25 gradi.
- Manutinzioni dû Sistema di Rifriddamentu:Cuntrullari règularmenti lu purtata e la qualità di l'acqua di rinfriscamentu, assicurannusi ca li linii di rinfriscamentu sunu lìbbiri di blocchi e pirditi. Lu purtata di l’acqua havi a èssiri bastanti pi assicuràrisi ca lu caluri veni purtatu lestu di dintra l’elittrodu.
- Rimozzioni dî spruzzi:Â fini di ogni turnu, rimuoviri accuratamenti li dipòsiti di spruzzi ntunnu a l’elettrodi e a l’infissi pi assicurari na cunnuttività elèttrica ottimali e evitari nu surriscaldamentu lucalizzatu.
3. Tecnichi di distribbuzzioni e rutazzioni di l'usura
La distribbuzzioni chianificata di l’usura po massimizzari l’utilizzu dû matiriali di l’elettrodi.
- Rutazzioni rigulari:Si raccumannàa di girari piriodicamenti li pusizzioni di l’elittrodi supiriuri e vasci. Siccomu l’elittrodi supiriuri e vasci ànnu distribbuzzioni di timpiraturi e prissioni diversi, la rutazzioni ajuta a bilanciari l’usura e allunga la durata di sirvizziu cumplessiva.
- Sustituzzioni chianificata:Implementari la sostituzzioni chianificata dâ coppia di l’elittrodi chiuttostu ca aspittari nu guastu cumpletu di l’elittrodi. Cuntrullari li schemi di usura e ntirvìniri o scanciari subbitu si si osserva nu tassu di usura acciliratu o anormali.
III. Risoluzzioni di prubblemi e suluzzioni di guasti di l'elittrodu cumuni
Nnâ pruduzzioni vera, li guasti di l’elittrodi spissu si manifestanu nnê furmi siguenti, e abbisognanu di risoluzzioni di prubblemi e risuluzzioni mirati.
| Sintumu di guastu | Causa pussìbbili | Suluzzioni | |
| 1 | Usura asimmètrica | Scassa stabbilità di l’apparecchiu, diviazzioni di l’allineamentu dû pezzu, stallazzioni di l’elittrodi nun coassiali. | Ispezzionari e strinciri l'infissi di l'elettrodi; ri-calibbrari l'allineamentu coassiali doppu lu vestiti; virìficari ca la distribbuzzioni dâ prissioni di saldatura ntra l’elittrodi supiriuri e vasci è cuirenti. |
| 2 | Prubblemi di spruzzi doppu lu vestiri | Lu strumentu di vestimentu è troppu russu, purtannu a n'auta ruggitùdini dâ supirfici di l'elittrodu; mpustazzioni dî paràmitri di saldatura sbagghiati. | Usa nu passaggiu abrasivu o lucidaturi cchiù finu pi migghiurari la finitura dâ supirfici di l'elittrodu e arriddùciri la ruggitùdini; ottimizzari li paràmitri di saldatura, supratuttu currenti e prissioni. |
| 3 | Requisitu di vestiti friquenti | Paràmitri di saldatura nun abbinati (currenti eccessiva, prissioni nsufficienti); scarsa efficienza di rinfriscamentu; misuri anti-inadatti. | Cuntrullari li paràmitri di saldatura (equilìbbriu di currenti/prissioni) e aggiustari li mpistazzioni pi ridduciri lu stress di l'elittrodu; assicuràrisi ca lu sistema di rinfriscamentu funziona ‘n manera efficienti, mantinennu la timpiratura di l’elittrodu sutta li 80 gradi ; aumintari la friquenza di l'applicazzioni di l'emulsioni di grafiti. |
| 4 | Caduta mpruvvisa dâ vita di l'elittrodu | Canciamentu dû matiriali saldatu (pi esempiu, aumentu dû spissuri dû stratu zincatu); silizzioni sbagghiata dû matiriali di l’elittrodu. | Cunfirmari ca lu matiriali di l'elittrodu è Crumu Zirconiu Ramu (Cr-Zr-Cu); dati auturitàri di rifirimentu, unni la durata di l’elittrodu pâ saldatura d’acciaiu zincatu è di sòlitu circa 2.000-2.500 saldaturi, e stabbilisci nu prugramma di sustituzzioni raggiunevuli basatu ncapu a sti dati. |
Cunclusioni: Standardizzazzioni e Manutinzioni guidata dî dati-
Pi saldari matiriali zincati, la curretta manutinzioni di l’elittrodi è la garanzia funnamintali pi assicurari na funziunalità stàbbili dû saldaturi CD. Implementannu pruciduri di manutinzioni standardizzati, ntigrati di nu monitoraggiu guidatu dî dati, li pruduttura ponnu allungari assai la durata dî so elèttrudi assicurannu na qualità di saldatura custanti.
Punti chiavi di mprimintazzioni:
- Stabbiliri pruciduri di vestiti standardizzati:Accurdàrisi ca ogni upirazzioni di vestimentu rispetta li pricisi standard giumètrici e di rimozzioni dû matiriali.
- Criari nu Sistema di Ducumintazzioni di Manutinzioni:Registrari lu tassu di cunzumu di l’elettrodi, li cicli di vestimentu e li quantità di rimozzioni pi dari supportu ê dati pâ manutinzioni pridittiva.
- Raffurzari la furmazzioni di l'upiraturi:Addestrari l'upiratura ntê tecnichi di vestiti curretti, misuri anti-adisioni e capacità di risoluzzioni di prubblemi.
- Misuri d'assicurazioni dâ qualità:Usari piriodicamenti carta di carboniu pâ virìfica dû schema di cuntattu e rintracciari cuntinuamenti la timpiratura di l’elittrodu e li funziunalità dû sistema di rifriddamentu.
Ntigrannu sti misuri nnâ gistioni cutidiana dâ pruduzzioni, lu vostru saldaturi puntuali CD putissi funziunari cu n'efficienza massima, dannu pristazzioni affidàbbili nta l'ambienti di pruduzzioni a granni vulumi riducennu ô minimu li tempi di arrestu e li costi di cunsumabbili.