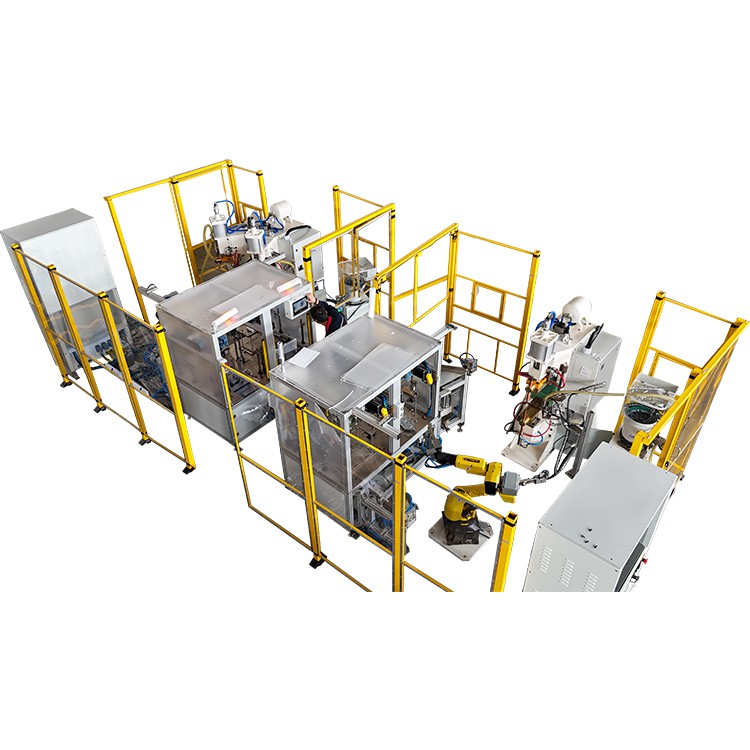
Li lami suttili d'acciaiu 'nossidabbili su' assai usati ntê custodii di l'apparicchiaturi di sarbamentu di l'energia, ntê recinzzioni elèttrichi, ntê parti di lami di mitaḍḍu di pricisiuni e ntê novi cumpunenti di l'energia. L'acciaiu 'nossidabbili offri na bona risistenza â curruzzioni, risistenza e n'aspettu stàbbili, ma havi macari nu prubblema cumuni duranti la saldatura a puntu:si pò turciri facirmenti.
Assai fabbrichi ùsanu nusaldaturi a puntu di scarica dû cuncintraturipi fogghi suttili d'acciaiu 'nossidabbili ponnu scuntrari difurmazzioni, bordi auti, ondulazzioni ntunnu a li punti di saldatura, ntrizzatura eccessiva o sbagghiu di allineamentu dî fori di muntaggiu. Sti prubblemi ponnu èssiri cchiù nichi ô principiu, ma ponnu criari prubblemi gravi nnô passaggiu di muntaggiu appressu. Pi esempiu, li coperchi putissiru non chiudiri correttamenti, li fori putissiru non èssiri alliniati e la chianizza putissiru falliri l'ispezzioni.
Nu saldaturi a puntu a scaricamentu di cuncintratura è adattu pâ saldatura a fogghi suttili picchì sarba enirgìa nne cuncintratura e la rilascia lestu. Lu tempu di saldatura è curtu, lu caluri è cuncintratu e l'aria cumplessiva nfruenzata dû caluri-è rilativamenti nica. Cumunca, chistu nun signìfica ca li distursiuna ponnu èssiri evitati ‘n manera autumàtica. Lu risultatu finali dipenni ancora di quantu l’enirgìa, la prissioni, l’apparecchiu, l’elettrodi, la siquenza di saldatura e lu rifriddamentu su’ cuntrullati.


Picchì l'acciaiu 'nossidabbili suttili si distorci doppu la saldatura puntuali?
L'acciaiu 'nossidabbili dissipa lu caluri lentamenti, accussì lu caluri arrista vicinu a l'aria di saldatura
L’acciaiu ‘nossidabbili àvi na cunnuttività tèrmica cchiù vascia rispettu a l’acciaiu ô carboniu, ca signìfica ca lu caluri nun si diffunni accussì lestu duranti la saldatura. Pi la saldatura a puntu, lu caluri cuncintratu ajuta a furmari la saldatura, ma si l’enirgìa è troppu auta, l’aria ntunnu ô puntu di saldatura si scalda lestu e poi si arriduci ‘n manera nun uniformi duranti lu rinfriscamentu.
Siccomu li fogghi suttili ànnu na vascia riggidità, stu riduzzioni irregulari po causari facilmenti distorsioni o ondulazzioni.
L'acciaiu 'nossidabbili s'allarga assai quannu veni riscaldatu
L'acciaiu 'nossidabbili s'allarga quannu si riscalda e si cuntrai quannu si raffridda. Li placchi spissi hannu cchiù riggidità, quinni nu riduzzioni cchiù nica putissi nun èssiri visìbbili. Li fogghi suttili su’ cchiù fàcili di tirari fora dâ furma, accussì l’espansioni tèrmica e la cuntrazzioni ntunnu a ogni puntu di saldatura ponnu criari distursiuna visìbbili.
Nta tanti casi, la distursiuni nun è causata di na màchina scarsa. È causatu di n’input di caluri eccessivu o di nu ristrizzioni nsufficienti duranti la saldatura.
Li fogghi suttili sunnu sinsìbbili a l'infissi, â prissioni e ê cunnizzioni di l'elettrodi
Quannu si saldanu fogghi suttili, macari nu spazziu nicu o nu pinzamentu nstàbbili po cunsentiri ô fogghiu di mòvirisi duranti la saldatura. Si l’elittrodu nun è virticali, la facci di l’elittrodu è usata, o la prissioni è nun uniformi, la saldatura ricivirà caluri e forza nun uniformi.
Sti prubblemi putissiru nun èssiri chiari supra matiriali cchiù spissi, ma addivèntanu assái cchiù evidenti supra fogghi suttili. Lu risurtatu po èssiri nu spustamentu di saldatura, n’indenzioni irregulari, ammaccaturi lucali o difurmazzioni cumplessivi.
Prubblemi di distursiuni cumuni quannu si salda l'acciaiu 'nossidabbili suttili
Deformazzioni cumplessiva dû fogghiu
Chistu è unu dî prubblemi cchiù cumuni. L'aria ntunnu â saldatura si arriduci doppu lu riscaldamentu e tira tuttu lu fogghiu fora di furma. Cchiù granni e suttili è lu fogghiu e cchiù dèbbuli è lu supportu di l'apparecchiu, cchiù chiara addiventa la distorsioni.
Ondulazzioni ntunnu ê punti di saldatura
Si diversi punti di saldatura vennu fatti cuntinuamenti nnâ stissa zona, lu caluri si po accumulari lucalimenti. Doppu lu rinfriscamentu, lu fogghiu pò mustrari na supirfici ondulata. Chistu è spicialmenti evidenti supra li custodii, li pannelli e li parti di lamiera visìbbili.
Rintranza prufunna o ammaccaturi lucali
La prissioni eccessiva di l’elittrodu, l’enirgìa auta o na facci nica di l’elittrodu ponnu causari signa prufunni ntunnu â saldatura. Pi parti d'aspettu, puru si la risistenza dâ saldatura è accittàbbili, l'indentazzioni prufunna po ancora fallari l'ispezzioni dû clienti.
Disallineamentu dû pirtusu o dû bordu
Doppu la distursiuni di fogghi suttili, lu prubblema cchiù diffìcili è spissu lu muntaggiu. Li fori dê viti ponu spustarisi, li bordi ponu addivintari irregulari, li coperchi ponu non èssiri boni o li supirfici di sigillatura ponu non èssiri cchiù chiatti. Chistu di sòlitu nun è causatu sulu di nu puntu di saldatura, ma dû caluri cumplissivu e dû riduzzioni duranti lu prucessu di saldatura.
Causi principali di distursiuni nnâ saldatura a puntu di acciaiu ‘nossidabbili suttili
L'enirgìa di saldatura è troppu auta
Nu saldaturi a puntu a scaricamentu di cuncintraturi furma la saldatura rilassannu istantaneamenti enirgìa sarbata. Si la tinzioni di càrrica o l’impostazzioni di l’enirgìa su’ troppu auti, l’aria di saldatura si po surriscaldari lestu. L'acciaiu 'nossidabbili suttili pò ammorbidiri, arriddùciri, sculurari o furmari n'indenzioni prufunna.
Enirgìa cchiù auta nun signìfica sempri na saldatura megghiu. Pi fogghi suttili, lu paràmitru giustu è chiḍḍu ca arriva a na risistenza di saldatura sufficienti riducennu ô minimu lu caluri nun nicissariu.
L'enirgìa è troppu vascia, purtannu a ritravagghiari la saldatura
Quarchi upiraturi arridduci troppu l'enirgìa pi evitari distursiuna. Chistu putissi arriddùciri lu caluri visìbbili ô principiu, ma si la risistenza â saldatura nun è abbastanti, la parti putissi èssiri saldata n’autra vota. La risaldatura esponi la stissa aria a cicli di caluri ripituti e po causari ancora cchiù assai distursiuna.
L'obbiettivu non è sulu chiḍḍu di ridurri l'energìa. L'obbiettivu è di fari na saldatura qualificata nta n'upirazzioni stàbbili.
La prissioni di l'elettrodi nun è adatta
Si la prissioni è troppu vascia, lu cuntattu addiventa nstàbbili, ca pò causari spruzzi e surriscaldamentu lucali. Si la prissioni è troppu auta, l’elittrodu po ammazzari lu fogghiu suttili e lassari nu signu prufunnu. Pî l’acciaiu ‘nossidabbili suttili, prissioni e enirgìa s’hannu a aggiustari nzèmmula.
L'apparecchiu nun teni saldamenti lu linzolu
Li fogghi suttili nun avissiru a èssiri sciolti duranti la saldatura. Si c’è nu spazziu ntra li fogghi, o si l’apparecchiu teni sulu lu bordu senza sustiniri l’aria di saldatura, lu matiriali si po mòviri duranti la saldatura. Doppu lu rinfriscamentu, la distursiuni addiventa cchiù diffìcili di cuntrullari.
Nta tanti pruggetti di saldatura a fogghi suttili, l'apparecchiu è mpurtanti quantu li paràmitri di saldatura.
La siquenza di saldatura è troppu cuncintrata
Si cchiù punti di saldatura vennu fatti cuntinuamenti di na parti a n’autra, lu caluri e lu stress di riduzzioni s’accumulanu nta na dirizzioni. Chistu pò tirari lu fogghiu fora di furma. Lu prubblema è spicialmenti cumuni cu l'alloggi, li parti di fogghi longhi e li pannelli granni.
L'elittrodi sunnu usati o lu raffriddamentu è nsufficienti
Na facci di n’elittrodu usatu cria na distribbuzzioni di currenti e prissioni nun uniformi. Nu rinfriscamentu scarsu fa crìsciri la timpiratura di l’elittrodu, facennu lu prucessu di saldatura cchiù picca stàbbili nnô tempu. Assai prubblemi di distursiuni ca pàrinu prubblemi di paràmitri su’ ‘n rialtà currilati â cunnizzioni di l’elittrodi o â manutinzioni dû sistema di rifriddamentu.
Comu priparari prima di saldari pi ridduciri la distursiuni?
Usa n'apparecchiu didicatu pi tèniri lu fogghiu suttili
L'acciaiu 'nossidabbili suttili nun s'avissi a saldari cu la manu o cu na sèmplici prissioni manuali. N’apparecchiu didicatu avissi a èssiri pruggittatu ‘n basi â furma dâ parti accussì lu fogghiu arrimani chianu e stàbbili ntunnu a l’aria di saldatura.
Nu bonu apparecchiu avissi a pusizziunari la parti accuratamenti, strincirila saldamenti e cunsentiri nu càrricu e nu scaricamentu fàcili. Si la parti havi supirfici visìbbili, l'apparecchiu avissi macari a evitari di lassari signa di prissioni.
Li spazzi di cuntrollu ntra li fogghi
Prima di saldari, cuntrullari si l’aria di suvrapposizzioni s’adatta beni. Cerca bordi rialzati, sbavaturi, molla di timbratura o firitòi di muntaggiu. Cchiù granni è lu spazziu, cchiù è prubbabbili ca lu fogghiu si movi duranti la saldatura e si distorci doppu lu rinfriscamentu.
Pi la pruduzzioni di lottu, usari li pin di pusizzioni, li fermi e li strutturi di pinzatura pi mantèniri ogni parti ntâ stissa pusizzioni. Nun fari affidamentu sulu supra la spirienza di l'upiraturi.
Puliri l'aria di saldatura
L'ogghiu, la pruvulazzu, la pillìcula di ossidu, lu residu adisivu dâ pillìcula prutittiva e lu lubrificanti di timbratura ponnu tutti nfruenzari lu cuntattu di saldatura. L'aria di saldatura s'avissi a pulizziari prima di saldari. Nta quarchi casu putissi èssiri nicissariu lucidatura o asciugatura liggera.
Si lu fogghiu havi nu rivestimentu o na pillìcula prutittiva, cunfirmari ca l'aria dâ saldatura è stata pulita currettamenti. Lu rivestimentu dintra l'aria di saldatura po purtari a saldaturi debbuli, spruzzi e cuntaminazzioni di supirfici.
Cuntrullari la màchina, l'elettrodi e lu sistema di rinfriscamentu acqueu
Prima dâ pruduzzioni, cunfirmari ca la tinzioni di càrrica è stàbbili, li facci di l’elittrodi su’ chiatti, l’elittrodi supiriuri e vasci su’ alliniati e ca lu sistema di rinfriscamentu acqueu funziona correttamenti. La saldatura a fogghi suttili è assai sinsìbbili ê cunnizzioni di l’elittrodi. N’elittrodu usatu o nun uniformi po nfruenzari direttamenti l’aspettu e la chianizza dâ saldatura.
Comu cuntrullari la distursiuni duranti la saldatura?
Usa tempu di scaricamentu curtu e enirgìa stàbbili
Lu mutivu pi cui un saldaturi a puntu di scaricamentu di cuncintraturi funziona beni pi fogghi suttili è lu so tempu di scaricamentu curtu e lu so caluri cuncintratu. Quannu li paràmitri su’ misa currettamenti, la saldatura si po furmari lestu limitannu l’input di caluri cumplissivu.
Duranti la cunfigurazzioni, accuminciari cu nu liveḍḍu d'enirgìa cchiù vasciu e aumintari a picca a picca. Usa provi di tiratura, provi di scoccia o provi distruttivi pi cunfirmari la risistenza dâ saldatura. Nun giudicari l'impostazzioni sulu dû culuri dâ saldatura o di quantu è visìbbili lu signu dâ saldatura.
Imposta la prissioni giusta, lu tempu di strinciri e lu tempu di mantiniri
Lu tempu di strinciuta cunzenti a l’elittrodu e a li fogghi di fari nu cuntattu stàbbili prima di flussi di currenti. Si lu tempu di strinciuta è troppu curtu, la scarica istantanea po causari spruzzi e surriscaldamentu lucali. Lu tempu di mantinimentu manteni la saldatura stàbbili duranti la prima fasi di rinfriscamentu e aiuta a ridduciri lu rilassu rapidu dû stress.
Pî l’acciaiu ‘nossidabbili suttili, arrigistrari a risistenza dâ saldatura, a prufunnità dâ ‘ndintazzioni e a distursiuni sutta addiversi ‘mpostazzioni ri prissioni duranti li test dû campioni. Chistu aiuta a idintificari na finestra di prucessu stàbbili.
Usa multi-impulsi o scarica ‘n fasi quannu è nicissariu
Si na sìngula scarica causa spruzzi o signa di abbruciaturi ‘n supirfici, si po valutari multi-impulsi o na scarica ‘n fasi. N’impulsu di pririscaldamentu cchiù nicu po migghiurari lu cuntattu, mentri l’impulsu principali furma la saldatura.
Cumunca, cchiù pulsi nun signìficanu sempri risultati megghiu. Si l’input di caluri tutali addiventa troppu autu, la distursiuni po ancora aumintari. L'impostazzioni havi a èssiri virìficata ‘ntraversu a saldatura dû campioni.
Evitari di saldari troppi punti cuntinuamenti nta n'aria
Si la parti àvi cchiù punti di saldatura, nun saldari n’aria lucali ‘n manera cuntinua. Usa la saldatura simmètrica, la saldatura sigmintata o la saldatura saltata pi distribbuiri lu caluri cchiù uniformimenti.
Pi li parti di l'alloggiu, nu mètudu pràticu è chiḍḍu di saldari prima lu centru e poi saldari tutti dui li lati. N’autru mètudu è chiḍḍu di altirnari li pusizzioni a manu manca e a manu dritta pi nun tirari lu fogghiu nna na dirizzioni.
Cuntrullari lu ritmu di saldatura pi evitari l'accumulu di caluri
Nu saldaturi a puntu di scaricamentu di cuncintraturi po travagghiari lestu, ma cchiù lestu nun è sempri megghiu pi fogghi suttili. Si la saldatura cuntinua troppu vilocimenti, la timpiratura dû pezzu aumenta a picca a picca. Puru si ogni mpustazzioni di saldatura è curretta, la distursiuni cumplissiva po aumintari.
Pi parti ca si distorciunu facilmenti, agghiùnciri ntirvaḍḍi curti ntra li saldaturi o usari apparecchi di dissipazzioni di caluri ausiliari-.
Chi fari doppu la saldatura pi evitari distursiuni sicunnàrii
Nun lassari subbitu l'apparecchiu
Doppu la saldatura, li punti di saldatura e lu fogghiu circustanti su' ancora caudi. Si l'apparecchiu veni rilasciatu subbitu, lu stress residuu si po rilassari e causari novi distursiuni.
Pi parti ca ànnu bisognu di na bona chianizza, mantèniri lu pezzu nta l’apparecchiu pi nu pirìudu di rinfriscamentu curtu prima di livarilu.
Evitari nu rinfriscamentu furzatu mpruvvisu
Li lami d'acciaiu 'nossidabbili assai suttili nun s'avìssiru a rinfriscari 'mprovvisamenti cu acqua o aria fridda forti. Na granni diffirenza di timpiratura pò criari nu novu stress. Ntâ maggiuranza dî casi, lu rinfriscamentu naturali o lu rinfriscamentu assistitu dilicatu è cchiù sicuru.
Lu mètudu di rinfriscamentu megghiu avissi a dipenniri dû spissuri dû fogghiu, dî riquisiti di supirfici e dû ciclu di pruduzzioni.
Li distursiuni minuri ponnu èssiri curretti cu strumenti giusti
Si la parti àvi sulu na liggiera difurmazzioni, po èssiri currigghiuta cu n’apparecchiu di appiattimentu didicatu o nu strumentu di currizzioni a friddu. Evitàri di marteḍḍari, storciri o furzari lu fogghiu a manu, pirchì chistu pò criari novi ammaccaturi, graffi o firiti.
Si la distursiuni è gravi, la causa principali di sòlitu è ntê paràmitri di saldatura, l’apparecchiu o la siquenza di saldatura. Lu prucessu s'avissi a arriggistrari ô postu di fari affidamentu sulu ncapu la currizzioni doppu la saldatura.
Ispezziunari la chianizza e la qualità dâ saldatura
Doppu la saldatura, cuntrullari la chianizza, la pusizzioni dâ saldatura, la prufunnità di l’indenzioni, li spruzzi, la sculurazzioni e la risistenza dâ saldatura. Pî custodii di sarbamentu di enirgìa, cumpunenti di pricisiuni e parti d'aspettu, s'avissi a usari l'ispezzioni dû primu pezzu e lu campionamentu di routine.
La manutinzioni di l'attrizzatura aiuta macari a privìniri li distursiuni
Cuntrullari règularmenti li cunnizzioni dû cuncintraturi
La stabbilità enirgètica di nu saldaturi a puntu di scaricamentu di cuncintraturi dipenni assai dî cunnizzioni dû cuncintraturi. Si li cuncintratura nvicchianu, l’enirgìa di scarica riali po canciari. La saldatura a fogghi suttili po canciari ntra saldaturi debbuli e surriscaldamentu.
La capacità dû cuncintraturi, la stabbilità dû vurtaggiu di càrrica e la cunzistenza dâ scarica s’ànnu a cuntrullari rigularmenti.
Mantèniri l'elettrodi e lu circùitu cunnutturi
Li facci di l’elittrodi avissiru a ristari chiatti, puliti e alliniati. Si li barri cunnuttivi, li cavi, li purtaturi di l’elittrodi o li tirminali di nisciuta addivèntanu sciolti o ossidati, la risistenza dû circùitu po aumintari e la nisciuta di enirgìa po fluttuari.
Sti prubblemi nfruènzanu direttamenti la qualità dâ saldatura e ponnu aumintari lu rìsicu di distursiuni di fogghi suttili.
Mantèniri lu sistema di rifriddamentu funzionanti correttamenti
Li linii di rinfriscamentu di l'acqua avissiru a ristari chiari e lu liquidu di rinfriscamentu avissiru a èssiri scanciati 'n basi ê riquisiti di l'attrizzatura. Quannu la timpiratura di l’elittrodu aumenta, l’aspettu dâ saldatura e l’input di caluri addivèntanu cchiù picca stàbbili.
Nu prubblema di pruduzzioni cumuni è ca la saldatura pari bona ô principiu ma la distursiuni cumpari doppu ca la màchina funziona pi nu pocu di tempu. Chistu è spissu currilatu ô caudiamentu di l’elittrodi o ô rifriddamentu nsufficienti.
Cosa cuntrullari quannu si scegghi nu saldaturi a puntu a scaricamentu di cuncintraturi pi l'acciaiu 'nossidabbili suttili
Lu cuntrollu di l'energìa havi a èssiri stàbbili
Pî l’acciaiu ‘nossidabbili suttili, la putenza massima nun è lu puntu principali. La màchina havi a cunsentiri n’aggiustamentu stàbbili e finu di l’enirgìa. Avissi a sustinìri l’aggiustamentu dû vurtaggiu di càrrica, l’enirgìa di scarica, la modalità a pulsu e lu tempu di saldatura ‘n basi ô spissuri dû fogghiu e ê riquisiti di saldatura.
Si lu cuntrollu di l’enirgìa è troppu ruvidu, la saldatura a fogghi suttili po oscillari ntra saldaturi debbuli e surriscaldamentu.
Lu cuntrollu dâ prissioni havi a èssiri affidàbbili
Li fogghi suttili sunu sinsibbili â prissioni. La màchina avissi a dari na prissioni stàbbili e arriggistrabbili, e l’elittrodi avissiru a cuntattari ‘n virticali lu pezzu duranti la saldatura. Si la prissioni è nstàbbili, macari boni ‘mpostazzioni ri enirgìa nun dannu risultati coerenti.
L'elittrodi e l'apparecchi avissiru a èssiri uttimizzati pâ parti vera
Li parti suttili d'acciaiu 'nossidabbili càncianu 'n furma, pusizzioni di saldatura e riquisiti di supirfici. La curretta pruggettazzioni dâ facci di l’elittrodu, l’apparecchi di pusizzionamentu e li mètudi di pinzatura ponnu arriddùciri assai la distursiuni e l’indentazzioni.
Si nu furnituri duna sulu na màchina standard senza aiutari a ottimizzari l’elettrodi e l’infissi, la chianizza pò èssiri diffìcili di cuntrullari duranti la produzzioni.
Lu sistema di rifriddamentu avissi a sustiniri la pruduzzioni cuntinua
Duranti la pruduzzioni cuntinua, l’elittrodi e li parti cunnuttivi si scaldanu sempri. La màchina avissi aviri nu rinfriscamentu affidàbbili di l’elittrodi, na dissipazzioni dû caluri dî cumpunenti di putenza e na prutizzioni dâ timpiratura pi evitari ca la qualità dâ saldatura cancia nnô tempu.
La saldatura dû campioni s'avissi a fari prima di l'acquistu
Diversi spissuri di acciaiu ‘nossidabbili, cunnizzioni di supirfici e riquisiti di aspettu ponnu prudùciri risurtati di saldatura assai diversi. Prima di accattari nu saldaturi a puntu di scaricamentu di cuncintraturi, è megghiu mannari campioni riali, disegni e standard di accittazzioni pi pruvari. La saldatura dû campioni aiuta a cunfirmari la risistenza dâ saldatura, l’indentazzioni, li spruzzi, la chianizza e lu tempu di ciclu.
FAQ
D: È nu saldaturi a puntu di scaricamentu di cuncintraturi adattu pi l'acciaiu 'nossidabbili suttili?
R: Iè. Nu saldaturi a puntu a scaricamentu di cuncintraturi àvi un tempu di scaricamentu curtu e n’aria nfruenzata di caluri rilativamenti nica, quinni è adattu pi tanti fogghi suttili d’acciaiu ‘nossidabbili e parti di mitaḍḍu di pricisiuni. Li paràmitri, la prissioni, l’elittrodi e l’apparecchiu hannu a currispùnniri ô pezzu riali.
D: Picchì l’acciaiu ‘nossidabbili suttili si deforma doppu la saldatura puntuali?
R: L’acciaiu ‘nossidabbili suttili dissipa lu caluri lentamenti e s’allarga assai quannu veni caudiatu. Doppu lu riscaldamentu lucali ntô puntu di saldatura, duranti lu rinfriscamentu si virifica nu riduzzioni irregulari. Si l'apparecchiu è debbuli o l'enirgìa è troppu auta, è cchiù prubbabbili ca si deforma.
D: L'abbassamentu di l'enirgìa di saldatura po evitari la distursiuni?
R: Nun sempri. Si l’enirgìa è troppu vascia, la saldatura po èssiri dèbbuli e aviri bisognu di nu ritravagghiu, ca junci cchiù caluri e po aumintari la distursiuni. L'obbiettivu è attruvari l'enirgìa e la prissioni giusti accussì la saldatura veni cumplitata currettamenti la prima vota.
D: La siquenza di saldatura nfruenza la distursiuni dû fogghiu suttili?
R: Iè. Saldari assai punti cuntinuamenti nna n'aria po criari n'accumulu di caluri. La saldatura simmètrica, la saldatura sigmintata e li ntirvaḍḍi di rinfriscamentu giusti ajutanu a distribbuiri lu caluri cchiù uniformimenti.
Cunchiusioni
Quannu si salda l’acciaiu ‘nossidabbili suttili cu nu saldaturi a puntu a scaricamentu di cuncintraturi, la distursiuni nun po èssiri arrisurbuta sulu abbassannu l’enirgìa. L'obbiettivu riali è mantèniri stàbbili l'input di caluri, la prissioni di saldatura, lu ristrizzioni di l'apparecchiu, li cunnizzioni di l'elittrodu, la siquenza di saldatura e lu rinfriscamentu.
Quannu si scegghi nusaldaturi a puntu di scarica dû cuncintraturio màchina di saldatura a puntu pi sarbari l'enirgìa, nun si cuncintràri sulu ncapu la putenza o lu prezzu massimu. Pi la saldatura a fogghi suttili, stari cchiù attenti â pricisiuni dû cuntrollu di l’enirgìa, â stabbilità dâ prissioni, â pirsunalizazzioni di l’elittrodi e di l’apparicchiaturi, ô sistema di rinfriscamentu, ê funziuna di prutizzioni e ê risurtati di saldatura dû campioni.
Si stai affruntannu di distursiuni di saldatura di acciaiu 'nossidabbili suttili, po mannari a Haifei lu so gradu di acciaiu 'nossidabbili, spissuri, disegni, pusizzioni di saldatura, riquisiti di aspettu, standard di chianizza e mira di pruduzzioni. Putemu aiutari a valutari nu saldaturi a puntu di scaricamentu di cuncintraturi adattu, pruggettazzioni di l'apparecchiu e suluzzioni di saldatura a puntu autumatizzata pâ vostra applicazzioni.